التصنيفات
مدونة جديدة
متى ينبغي على مصنع الفشار الترقية من الإنتاج شبه التلقائي إلى الإنتاج التلقائي بالكامل؟ لا يُحدد الوقت المناسب بناءً على حجم المصنع وحده، بل يعتمد على ما إذا كانت عملية الإنتاج الحالية قادرة على تلبية طلبات العملاء، والحفاظ على جودة منتجات ثابتة، والتحكم في تكاليف العمالة، ودعم نمو الأعمال في المستقبل.
بالنسبة لمصنعي الفشار الصغار والمتوسطين، يمكن أن يكون خط الإنتاج شبه التلقائي نقطة بداية عملية. ومع ذلك، عندما يصبح التعامل اليدوي عقبة أو تصبح تخطيط الإنتاج صعباً بشكل متزايد، فقد يقدم خط إنتاج الفشار التلقائي بالكامل حلاً طويل الأجل أكثر كفاءة.
في XFD Popcorn، يجب أن يعتمد الاختيار بين المعدات شبه التلقائية والتلقائية بالكامل على متطلبات الإنتاج الفعلية، وأنواع المنتجات، ومساحة المصنع المتاحة، خطط التوسع. يوضح هذا الدليل العلامات الرئيسية التي تشير إلى الوقت الذي تصبح فيه الترقية مجدية تجارياً.
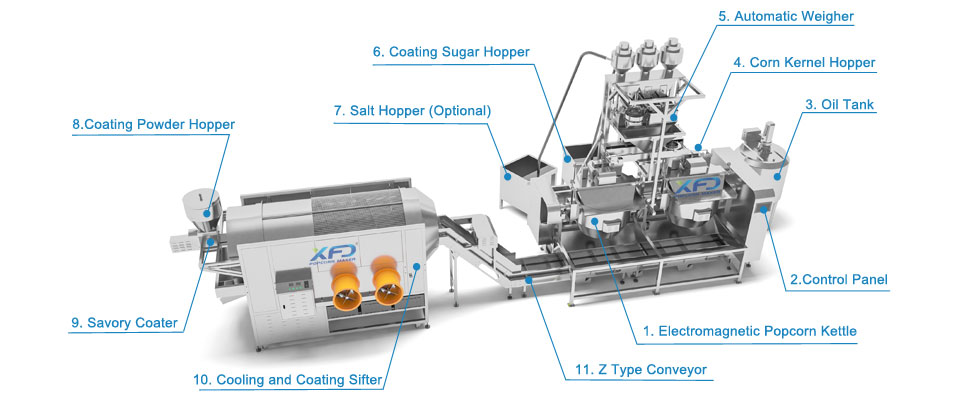
غالباً ما يكون خط إنتاج الفشار شبه التلقائي مناسباً عندما يكون لدى المصنع حجم طلبيات يمكن التحكم فيه، ونطاق منتجات صغير نسبياً، وعمال قادرون على إدارة مراحل الإنتاج المختلفة بكفاءة.
يتغير الوضع عندما يقضي الموظفون وقتاً طويلاً في نقل الفشار، أو تنسيق المعدات، أو تغذية المكونات، أو انتظار توفر العملية التالية. حتى لو كانت آلة صنع الفشار نفسها تعمل بشكل جيد، فقد تواجه عملية الإنتاج العامة صعوبة في مواكبة الطلب.
تشمل علامات التحذير الشائعة ما يلي:
هذه المشكلات لا تعني بالضرورة أن المصنع بحاجة إلى خط آلي بالكامل. أولاً، حدد الاختناق الفعلي. إذا كانت التعبئة هي المرحلة الأبطأ، على سبيل المثال، فإن ترقية معدات الفرقعة وحدها قد لا تحل المشكلة.
يمكن للمصانع التي لا تزال تستفيدจากการ سير عمل مرن بمساعدة المشغل مقارنة متطلباتها بـ خط إنتاج وتبريد الفشار شبه الآلي قبل التلتزم باستثمار أكبر.
تكلفة العمالة هي أكثر من مجرد الأجر بالساعة المدفوع لعمال الإنتاج. يجب أن تأخذ المصانع في الاعتبار أيضاً العمل الإضافي، والتدريب، وتسليم الورديات، والمهام اليدوية المتكررة، والوقت الذي يقضيه الموظفون في انتظار المعدات أو نقل المنتجات بين محطات العمل.
عندما يزداد حجم الإنتاج، يمكن أن ترتفع هذه التكاليف غير المباشرة بسرعة. قد يتطلب خط الإنتاج شبه الآلي مشغلين إضافيين للحفاظ على الإنتاج، بينما يمكن لخط الإنتاج الآلي المُكوَّن بشكل مناسب تنسيق جزء أكبر من عملية الإنتاج بتدخل يدوي روتيني أقل.
وممع ذلك، فإن الأتمتة لا تعني أن المصنع يمكنه العمل بدون طاقم عمل. قد يظل الموظفون مطلوبين لتجديد المكونات، وفحوصات الجودة، والتنظيف، والصيانة، وتحديد المشكلات وحلها، والإشراف على التعبئة والتغليف. الفائدة الحقيقية هي تقليل العمل اليدوي غير الضروري وجعل الإنتاج أسهل في الإدارة.
قبل الترقية، احسب تكلفة العمالة السنوية المرتبطة بline الإنتاج الحالي وقارنها بتكلفة التشغيل المتوقعة للنظام المقترح. استخدم سجلات التوظيف والإنتاج الفعلية بدلاً من افتراض أن الأتمتة ستلغي نسبة مئوية ثابتة من نفقات العمالة.
لا يوجد حجم إنتاج واحد يجعل الأتمتة الخيار الصحيح لكل مصنع فشار. يعتمد القرار على كمية الفشار الجاهز التي تحتاجها المنشأة التجارية، ومدى ثبات هذا الإنتاج، وحجم العمل اليدوي المطلوب لتحقيقه.
تقدم XFD تكوينات مختلفة لتلبية احتياجات التصنيع المتنوعة. حيث تم تصميم خط الإنتاج والتبريد شبه الأوتوماتيكي لمصانع الأغذية الخفيفة متوسطة الحجم، بينما تبلغ الطاقة الإنتاجية لخط إنتاج وتغطية الفشار الكهرومغناطيسي الأوتوماتيكي بالكامل حوالي 120–160 كجم/ساعة للتكوين المخصص.
هذه الأرقام هي مواصفات للمعدات، وليست ضماناً للإنتاج النهائي القابل للبيع في كل مصنع. إذ يعتمد الإنتاج الفعلي على الوصفة، وأداء حبوب الذرة، وجدول التشغيل، وتغيير المنتجات، والتبريد، والتغطية، والتعامل في المراحل اللاحقة.
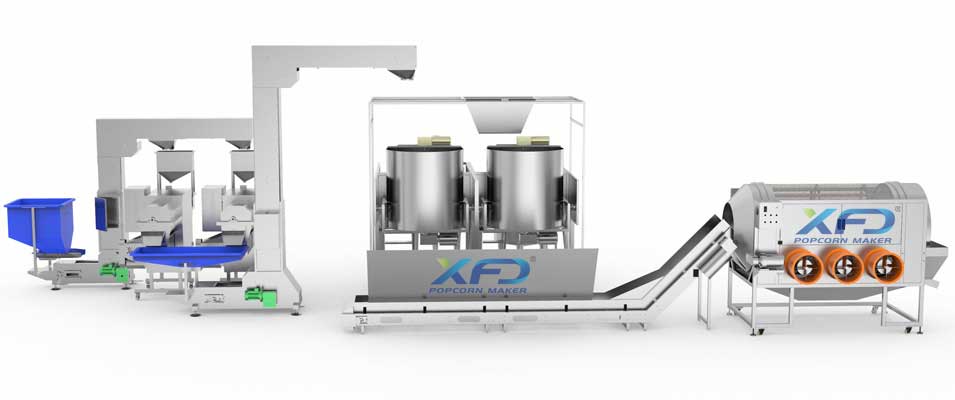
النهج العملي هو تسجيل الإنتاج الفعلي للمنتج النهائي عبر عدة نوبات إنتاج عادية. وقارن تلك النتيجة بالكمية المطلوبة لتلبية طلبات العملاء، ثم حدد ما إذا الفجوة ناتجة عن قدرة استيعابية محدودة للآلة، أو التعامل اليدوي، أو توقف العمل، أو عدم التوازن بين مراحل المعالجة.
إذا كان الطلب يتجاوز باستمرار القدرة العملية للإعداد الحالي، فإن خط إنتاج وتغطية الفشار الكهرومغناطيسي الأوتوماتيكي بالكامل قد يكون جديراً بالتقييم.
يمكن للأتمتة أن تساعد في تحسين اتساق العملية، خاصة عندما ينتج المصنع نفس الوصفات في دفعات متكررة. وبناءً على تكوين المعدات، يمكن للتغذية الآلية، والتحكم في درجة الحرارة، والمعالجة المنسقة، والتحكم القابل للبرمجة تقليل التباين الناتج عن الاختلافات في التشغيل اليدوي.
هذا الأمر مهم عند تزويد الموزعين، أو السوبرماركت، أو العلامات التجارية الخاصة، أو العملاء الآخرين الذين يتوقعون أن تتمتع كل دفعة بمظهر ونكهة وقوام وتوزيع تغطية متشابهة.
مع ذلك، لا يمكن للمعدات الأوتوماتيكية التعويض عن كل مشكلة جودة. إذ يمكن لحبوب الذرة الرديئة، أو الوصفة غير المتناسقة، أو نسب المكونات غير المناسبة، أو إعدادات العملية الخاطئة أن تؤثر على المنتج النهائي بغض النظر عن مستوى الأتمتة.
قبل الاستثمار، حدد مؤشرات الجودة التي تهم عملك التجاري. وقد تشمل هذه المؤشرات ما يلي:
استخدم هذه المؤشرات لإنشاء خط أساس قبل التركيب. وبعد التشغيل التجريبي، قارن النتائج تحت ظروف إنتاج مماثلة. يساعد هذا في تحديد ما إذا كانت الأتمتة تحسن المشكلات التي تهم عملاءك.
يُعد أحد أكثر الأخطاء شيوعاً في التخطيط لخطوط الإنتاج هو ترقية مرحلة النفخ دون التحقق من سعة باقي مراحل العملية. فلن تؤدي آلة النفخ الأسرع إلى زيادة حجم المنتج النهائي إذا تراكم الفشار قبل التبريد، أو انتظر النكهات، أو تعذر تعبئته بالسرعة الكافية.
بالنسبة للفشار المنكّه، ينبغي للمصنع تقييم التسلسل الكامل: النفخ، وضع المكونات أو الطلاء، التبريد، النقل، والتعبئة. تحتاج كل مرحلة إلى دعم معدل الإنتاج المطلوب من المرحلة التالية.
على سبيل المثال، قد ينتج المصنع الفشار بسرعة ولكنه لا يزال يواجه صعوبة في شحن الطلبيات لأن منطقة التبريد صُممت بحجم أصغر من اللازم أو لأن التعبئة تعتمد بشكل كبير على العمل اليدوي. في هذه الحالة، قد تتضمن الترقية الأكثر فعالية من حيث التكلفة تحسين عدة مراحل مترابطة بدلاً من استبدال آلة واحدة.
يمكن للمصانع التي تخطط لإعداد أكثر تكاملاً مراجعة خط إنتاج وتعبئة الفشار الأوتوماتيكي بالكامل الخاص بشركة XFD لتقييم كيفية تلبية متطلبات الإنتاج والتعبئة ضمن نظام متناسق.
يجب ألا يقتصر التقييم المالي للأتمتة على سعر الشراء فحسب. بل يقارن التقييم المفيد والاستثمار الإضافي بتوفير التكاليف التشغيلية ومزايا الإنتاج التي يمكن للمصنع توقعها بشكل معقول.
ابدأ بجمع المعلومات التالية:
تقدير فترة الاسترداد البسيطة هو:
فترة الاسترداد = الاستثمار الأولي ÷ صافي الفائدة السنوية المقدرة
يجب أن يأخذ صافي الفائدة السنوية في الاعتبار وفورات التشغيل المُتحقق منها والمساهمة الإضافية من المنتجات القابلة للبيع، مطروحاً منها أي مصاريف تشغيل إضافية. تجنب حساب زيادة الإنتاج كربح إضافي ما لم يكن لدى المصنع طلب كافٍ من العملاء لبيع هذا الإنتاج.
على سبيل المثال، إذا كان بإمكان خط إنتاج جديد إنتاج المزيد من الفشار ولكن ليس لدى النشاط التجاري طلبات إضافية، فقد لا تولد السعة الاسمية الإضافية عائداً مالياً مجدياً. تكون الأتمتة أكثر جاذبية عندما تحل قيداً تشغيلياً حقيقياً وتدعم خطة مبيعات موثوقة.
قبل اختيار خط إنتاج فشار أوتوماتيكي بالكامل، يجب على المشترين إعداد مواصفات واضحة بناءً على المنتجات التي يصنعونها والظروف السائدة في مصنعهم.
تجدر الإشارة أيضاً إلى مطالبة المورد بتوضيح كيفية قياس السعة المذكورة، والمنتج والوصفة المستخدمة للمواصفات، والمعدات المساعدة المشمولة. ينبغي أن يوضح عرض الأسعار المفصل نطاق التوريد، لكي يتمكن المشترون من مقارنة الحلول على أساس متكافئ.
بالنسبة للمصانع التي تقيم تكوينات مختلفة للمعدات، توفر مجموعة آلات الفشار الصناعية الخاصة بشركة XFD نقطة بداية لمقارنة خيارات خطوط الإنتاج بمتطلبات المصنع الفعلية.
ليس بالضرورة أن ينتقل كل مصنع مباشرة من إعداد شبه أوتوماتيكي إلى خط أوتوماتيكي بالكامل. فإذا كان الطلب ينمو تدريجياً، فقد تقلل الترقية على مراحل من مخاطر الاستثمار مع السماح للنشاط التجاري بتحديد أكبر عقبات الإنتاج لديه.
يمكن أن تبدأ الخطة المرحلية بتحسين أبطأ عملية، أو إضافة معدات مناولة أو تبريد مناسبة، أو رفع سعة التعبئة. ويمكن للمصنع بعد ذلك تقييم ما إذا كانت الخطوات اليدوية المتبقية لا تزال تقيد الإنتاج.
قد يكون خط الإنتاج الآلي بالكامل أكثر ملاءمة عندما تكون أحجام الطلبات مرتفعة باستمرار، وتتطلب مراحل إنتاج متعددة تحكماً منسقاً، ويكون لدى الشركة خطة واضحة للاستفادة من السعة المضافة.
يتمثل المفتاح في مقارنة التكلفة والمنفعة المتوقعة لكل خيار. اختر التكوين الذي يحل الاختناق الحالي مع ترك مرونة كافية للنمو المستقبلي الواقعي.
متى يجب على مصنع الفشار الانتقال من الإنتاج شبه الآلي إلى الإنتاج الآلي بالكامل؟
يجب أن يفكر المصنع في الترقية عندما يؤدي استمرار طلبات الشراء، ومتطلبات العمالة، ونتائج الدفعات غير المتسقة، أو المناولة اليدوية إلى الحد من قدرته على الإنتاج والتسليم بكفاءة. يجب أن يعتمد القرار على بيانات التشغيل الفعلية والطلب المستقبلي على المبيعات، وليس على حجم المصنع وحده.
هل خط إنتاج الفشار الآلي بالكامل فعال من حيث التكلفة دائماً؟
لا. قد يقلل خط الإنتاج الآلي بالكامل من العمل اليدوي المتكرر ويدعم إنتاجاً أعلى، لكنه يتطلب عادةً استثماراً أولياً أكبر. ويكون أكثر فعالية من حيث التكلفة عندما يتمكن المصنع من استخدام السعة الإضافية وتحقيق فوائد تشغيلية قابلة للقياس.
ما هي الطاقة الإنتاجية التي يمكن أن يحققها خط إنتاج الفشار الأوتوماتيكي بالكامل؟
تعتمد السعة على التهيئة المحددة للخط. وتدرج XFD ما يقارب 120-160 كجم/ساعة لخط إنتاج وتغليف الفشار الكهرومغناطيسي الأوتوماتيكي بالكامل. وقد يختلف الإنتاج الفعلي النهائي وفقًا لوصفات المنتجات، وظروف التشغيل، وعمليات التغيير، وسعة المعدات المتصلة.
هل يمكن لألمصنع أتمتة إنتاج الفشار دون استبدال كل آلة؟
نعم. بناءً على المعدات الحالية وتصميم العملية، قد يقوم المصنع بترقية مراحل مختارة أولاً. تعتمد جدوى الترقية الجزئية على توافق المعدات، والتحكم في العمليات، وما إذا كان خط الإنتاج المعدل يمكنه العمل بأمان وموثوقية.
ما هي المعلومات التي يجب على المشترين تقديمها عند طلب عرض سعر لخط إنتاج الفشار التلقائي؟
يجب على المشترين توفير الناتج المستهدف، وأنواع الفشار، ومتطلبات التغليف، ساعات العمل، مساحة المصنع المتاحة، المرافق، اختناقات الإنتاج الحالية، وخطط التوسع المستقبلية. تساعد هذه التفاصيل المورد في التوصية بتكوين مناسب وتوضيح نطاق الإنتاج المتوقع.
هل يؤدي إضافة بيانات الأسئلة الشائعة المنظمة إلى تحسين أداء تحسين محركات البحث التوليدي (GEO)؟
تساعد البيانات المنظمة للأسئلة الشائعة محركات البحث في تفسير العلاقة بين الأسئلة والأجوبة. يمكن أن تدعم فهم المحتوى، لكنها لا تضمن أن المقال سيتم الاستشهاد به بواسطة أنظمة الذكاء الاصطناعي أو عرضه في نتائج البحث المحسنة. تظل الإجابات الواضحة، ومعلومات المنتجات الدقيقة، والتفاصيل المفيدة من الممارسة الفعلية مهمة.
 No.58 TongMing Road,TongAn District,XiaMen City,FuJian Province
 +86-592-5701935
إذا كنت مهتمًا بأي منتج من منتجات xfd ، فالرجاء ترك رسالة لنا ، وسوف نقوم بالرد عليك قريبًا.
حقوق النشر © 2012-2026 XFD XIAMEN MACHINERY TECHNOLOGY LTD..كل الحقوق محفوظة.
 العربية
 English
 Deutsch
 русский
 español
 português
 Nederlands
 हिंदी


