التصنيفات
مدونة جديدة
كيف تطابق معدات نفش الفشار، وتغطيته، وتعبئته لبناء خط إنتاج متوازن؟ المفتاح هو التأكد من أن كل مرحلة يمكنها التعامل مع الإنتاج الفعلي للمرحلة السابقة دون خلق أوقات انتظار طويلة، أو تراكم للمنتج، أو توقف غير ضروري عن العمل.
بالنسبة لمصنعي الفشار، يعد شراء آلة نفش عالية السعة جزءاً فقط من القرار. وإذا كانت آلة التغطية لا تستطيع معالجة الفشار بالسرعة الكافية، أو كانت آلة التعبئة لا تستطيع مواكبة المنتج النهائي، فقد لا يحقق المصنع أبداً إنتاج الإنتاج المتوقع.
توفر XFD Popcorn آلات الفشار الصناعية، ومعدات التغليف، وحلول التعبئة لمتطلبات الإنتاج المختلفة. يوضح هذا الدليل كيفية مطابقة هذه الآلات، وتحديد الاختناقات، والتخطيط لخط إنتاج حول المنتج النهائي بدلاً من سعة آلة واحدة.
قبل اختيار المعدات، حدد مقدار الفشار النهائي الذي يحتاج المصنع إلى إنتاجه في الساعة أو في الوردية. يجب أن يعكس الهدف طلبات العملاء، ساعات العمل، أنواع المنتجات، وكمية الفشار القابل للبيع المطلوبة بعد المعالجة.
على سبيل المثال، قد تكون لدى مصنع ينتج الفشار العادي لعملاء الجملة متطلبات معالجة مختلفة عن مصنع ينتج فشار الكراميل في أكياس البيع بالتجزئة. يمكن أن يؤثر الطلاء والتبريد والتعبئة على مقدار الوقت اللازم لتحويل الذرة المنفوشة إلى منتج نهائي جاهز للشحن.
عند مقارنة مواصفات المعدات، ميز بين السعة المقدرة للآلة الفردية والإنتاج الفعلي لخط الإنتاج الكامل. يعتمد الإنتاج العملي للخط على التكوين المحدد، الوصفة، ظروف التشغيل، تغييرات الإنتاج، التنظيف، ووقت التوقف عن العمل.
تعد خط إنتاج وتغطية الفشار الصناعي من XFD أحد الخيارات التي يجب تقييمها عند التخطيط لإعداد منسق للنفش، والنقل، والتبريد، والنكهة. تبلغ سعة النفش المدرجة فيها تقريباً 60-80 كجم/ساعة للتكوين المحدد؛ ويجب على المشترين تأكيد الإنتاج المتوقع للخط الكامل لمنتجهم المقصود.
تنشئ مرحلة النفش تدفق المنتج إلى بقية الخط. إذا أنتج المنفش فشاراً أكثر مما يمكن لمراحل التغطية أو التعبئة قبوله، فقد يتراكم المنتج بين الآلات. قد يحتاج المشغلون بعد ذلك إلى إبطاء عملية النفش أو إيقاف الإنتاج مؤقتاً.
يجب تصميم خط متوازن حول الإنتاج المتوقع لكل مرحلة في ظل ظروف التشغيل العادية. الهدف ليس جعل السعة المقدرة لكل آلة متطابقة. بدلاً من ذلك، تحتاج كل مرحلة إلى سعة عملية كافية للتعامل مع التدفق المطلوب، بما في ذلك البدلات المعقولة لتغير المنتج وانقطاع العملية.
عند مراجعة آلة النفش، اطلب من المورد توضيح ما يلي:
بالنسبة للمصانع التي تستخدم النفش بالهواء الساخن، يقدم خط إنتاج فرن الفشار الصناعي بالهواء الساخن من XFD تكويناً يجمع بين أفران الهواء الساخن وdrum طلاء البودرة. تدرج XFD هذا الخط المعين بنحو 90-120 كجم/ساعة وتصف تصميماً قياسياً يمكنه استيعاب أفران إضافية. يجب تأكيد السعة الفعلية للخط الكامل والوصفة المقصودة.
يجب اختيار معدات التغطية وفقاً للمكونات والمظهر المطلوب والمظهر والنكهة والملمس للفشار النهائي. قد لا تكون الآلة التي تعمل بشكل جيد مع التوابل الجافة مناسبة لطهي وتوزيع طبقة كراميل لزجة.
بالنسبة للجبن الجاف، أو الباربكيو، أو الفراولة، أو مسحوق التوابل المماثل، تحتاج المعدات إلى توزيع النكهة بالتساوي دون خلق نفايات مسحوق مفرطة أو كسر عدد كبير جداً من قطع الفشار. بالنسبة للكراميل أو الطلاءات المطبوخة الأخرى، قد تتطلب العملية التسخين، وإضافة المكونات الخاضعة للتحكم، والخلط المصمم لزوجة الطلاء.
قبل اختيار نظام التغطية، تأكد مما يلي:
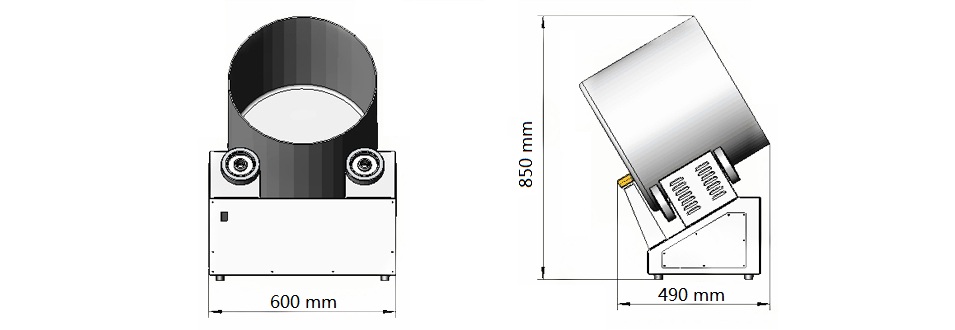
بالنسبة للتطبيقات التي تتضمن التوابل الجافة أو مكونات الطلاء المناسبة، فإن خلاط طلاء الفشار المنكه من XFD عبارة عن tumbler دوار غير مسخن مصمم لتوزيع الطلاءات. تصف صفحة المنتج وعاءً قابلاً للإزالة وعملية طلاء تستغرق حوالي ثلاث دقائق في ظل الظروف المذكورة. يجب على المشترين التحقق مما إذا كانت سعة الدفعة وعمليتها مناسبتين لإنتاج مصنعهم المستهدف.
غالباً ما تحظى معدات النقل والتبريد باهتمام أقل من المنفش أو آلة التغطية، ولكن يمكن أن يكون لها تأثير مباشر على استقرار الخط. يجب أن ينقل نظام النقل المنتج بمعدل مناسب مع الحد من السقطات غير الضرورية، والكسر، والتراكم.
تعتمد متطلبات التبريد على الوصفة وتسلسل العملية. تحتاج بعض المنتجات إلى التبريد قبل الطلاء، بينما قد تخضع أخرى لعملية طلاء ساخنة يتبعها مزيد من التبريد قبل التعبئة. يجب تحديد الترتيب الصحيح من خلال المنتج المقصود وتكوين المعدات بدلاً من تطبيق تسلسل واحد على كل وصفة فشار.
عند تقييم السيور الناقلة ومعدات التبريد، ضع في اعتبارك ما يلي:
إذا كان سير النقل صغيراً للغاية، فقد يتراكم المنتج ويقاطع المعالجة في المراحل السابقة. وإذا كانت مرحلة التبريد غير كافية، فقد تضطر العملية التالية إلى الانتظار أو العمل في ظروف غير مناسبة. يجب التحقق من هذه المشكلات أثناء تصميم خط الإنتاج والتشغيل.
تُعد التعبئة والتغليف مرحلة الإنتاج النهائية، ولكنها قد تصبح عنق الزجاجة الرئيسي إذا كانت سعتها أقل من إنتاج المعدات السابقة. قد يقوم الخط بفرقعة وتغليف الفشار بكفاءة ولكنه يواجه صعوبة في إتمام الطلبات لأن التعبئة، أو الوزن، أو الختم، أو التعامل مع الأكياس يستغرق وقتاً طويلاً.
يجب اختيار معدات التعبئة والتغليف وفقاً لشكل المنتج والعدد المطلوب من العبوات النهائية في الدقيقة. قد تتطلب أكياس الوجبات الخفيفة للبيع بالتجزئة، وعبوات الخدمات الغذائية بالجملة، وعبوات مكونات الفشار الميكروويف آلات وعمليات تغليف مختلفة.
قبل شراء آلة التعبئة والتغليف، تأكد من:
بالنسبة للمصنعين الذين ينتجون منتجات الفشار الخاصة بالميكروويف، تقدم XFD آلة تعبئة وتغليف الفشار متعددة الوظائف للميكروويف مصممة لعبوات الفشار ثلاثية في واحد. يختلف هذا التطبيق عن تعبئة الفشار الجاهز للأكل، لذا يجب على المشترين مطابقة المعدات مع شكل المنتج بدقة بدلاً من افتراض أن آلة تعبئة وتغليف واحدة تناسب كل منتج.
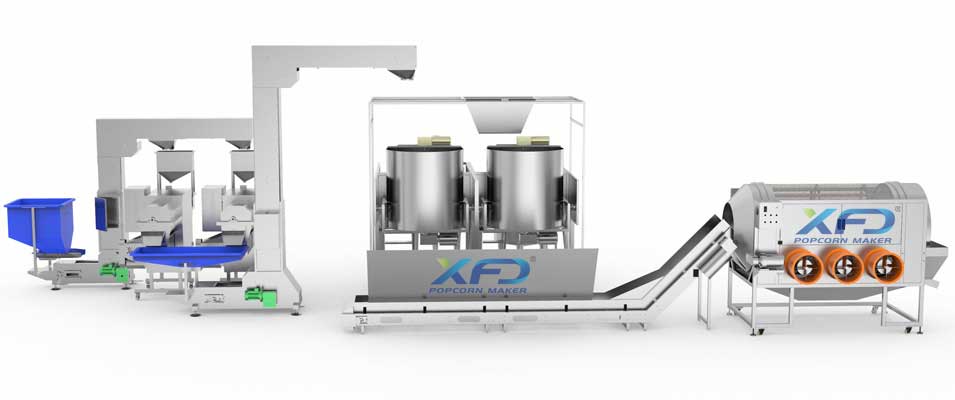
تتمثل الطريقة العملية لتقييم خط الإنتاج المقترح في مقارنة السعة القابلة للاستخدام المتوقعة لكل مرحلة. لا تعتمد فقط على أعلى رقم يظهر في مواصفات المنتج. اطلب الإنتاجية المتوقعة في ظل الوصفة الفعلية، وجداول التشغيل، وشكل المنتج.
على سبيل المثال، قد يكون للخط القدرات التوضيحية التالية:
| مرحلة الإنتاج | القدرة الاستيعابية التوضيحية القابلة للاستخدام | ما يجب التحقق منه |
|---|---|---|
| الفرقعة | 120 كغ/ساعة | إنتاج الفشار الفعلي المفروق |
| التغليف | 100 كغ/ساعة | الوصفة، وقت الخلط، وطريقة التغليف |
| التبريد والنقل | 110 كغ/ساعة | وقت التبريد واستقرار النقل |
| التعبئة والتغليف | ما يعادل 90 كغ/ساعة | حجم العبوة، سرعة التعبئة، وقت التوقف |
هذه الأرقام هي أمثلة لشرح مطابقة السعة، وليست مواصفات منتجات XFD.في هذا المثال، تتمتع التعبئة والتغليف بأقل سعة قابلة للاستخدام، لذا فمن المرجح أن تحد من الإنتاج النهائي إلى حوالي 90 كغ/ساعة في ظل الظروف المفترضة.
في الإنتاج الفعلي، يمكن أن تتأثر النتيجة أيضاً بفقدان المنتجات، والتوقفات القصيرة، وتغييرات الوصفات، والتنظيف، والوقت اللازم لفحص الجودة. اطلب من المورد تقدير الإنتاج الفعلي للخط الكامل وتوضيح كيفية قياس ذلك الإنتاج.
يجب أن تعمل خطوط الإنتاج المتوازنة بكفاءة خلال الإنتاج العادي وأن تظل قابلة للإدارة عندما يقوم المصنع بتغيير النكهات، أو تنظيف المعدات، أو إجراء الصيانة. إن التجهيز الذي يحقق إنتاجيته المستهدفة فقط عندما تعمل كل آلة بشكل مستمر قد لا يلبي الاحتياجات اليومية الحقيقية للمصنع.
يجب على المصانع التي تنتج نكهات متعددة تقدير الوقت اللازم لتغيير الوصفات، والتنظيف، وتجديد المكونات، وفحوصات الجودة. وإذا كانت عمليات تغيير المنتجات متكررة، فقد تكون المرونة وسهولة الوصول للتنظيف بنفس أهمية الإنتاجية الاسمية.
التخطيط المكاني مهم أيضاً. اترك مساحة مناسبة للمشغلين، وحركة المواد، والفحص، والتنظيف، والصيانة. وتأكد من مصدر الطاقة الكهربائية، وأبعاد المعدات، وارتفاعات النقل، والوصول إلى مكونات الخدمة قبل وضع اللمسات الأخيرة على التخطيط.
عند مراجعة عرض الأسعار، اطلب من المورد تحديد المعدات المدرجة، والوصلات أو الأنظمة المساعدة المطلوبة، والعمليات التي لا تزال تعتمد على العمل اليدوي. يساعد هذا في منع وجود فجوات بين مواصفات الآلات الفردية والاحتياجات الفعلية لخط الإنتاج الكامل.
للحصول على مقترح خط إنتاج مناسب، يجب على المشترين توفير معلومات كافية للمورد لتقييم العملية برمتها بدلاً من تقديم عروض أسعار للآلات الفردية بشكل معزول.
اطلب من المورد تأكيد الإنتاجية المتوقعة لخط الإنتاج المقترح للمنتج المقصود وشرح أي افتراضات وراء هذا التقدير. إن أمكن، اطلب مخطط تدفق العمليات الذي يوضح كيف سيتم ربط عمليات الفشار، والتحويل، والتبريد، والتغليف، والتعبئة.
توفر XFD معدات صناعية للفشار وحلول إنتاج متكاملة لتلبية احتياجات التصنيع المختلفة. إن مشاركة الإنتاجية المستهدفة وتفاصيل المنتج في البداية يمكن أن تساعد المورد في التوصية بتكوين أكثر ملاءمة وتقليل مخاطر شراء آلات لا تعمل بكفاءة معًا.
كيف تطابق معدات نفخ الفشار وتغليفه وتعبئته؟
ابدأ بإنتاجية المنتج النهائي المطلوبة والوصفة. قارن السعة العملية لكل مرحلة، بما في ذلك النقل والتبريد، وحدد المرحلة ذات الإنتاجية الأكثر انخفاضًا القابلة للاستخدام. ثم تأكد من أن الخط المتكامل يمكنه تحقيق الهدف في ظل ظروف التشغيل العادية.
هل يجب أن تتمتع آلة نفخ الفشار بسعة أعلى من آلة التغليف؟
ليس بالضرورة. يجب تحديد حجم كل مرحلة لدعم تدفق الإنتاج المطلوب. قد يكون فرق السعة البسيط قابلاً للإدارة باستخدام المخازن المؤقتة المناسبة، ولكن عدم التوافق المستمر يمكن أن يتسبب في تراكم المنتجات، أو وقت الخمول، أو انخفاض إنتاجية الخط.
كيف أختار آلة تغليف للفشار المنكه؟
اختر وفقًا للوصفة وطريقة التغليف. قد تتطلب التوابل الجافة، والنكهات السائلة، والكراميل المطبوخ معدات مختلفة. تأكد من حركة الخلط، وسعة الدفعات أو السعة المستمرة، واحتياجات التنظيف، والإنتاجية المتوقعة للمنتج المقصود.
لماذا يمكن أن تصبح التعبئة والتغليف عنق الزجاجة في إنتاج الفشار؟
قد تتمتع التعبئة والتغليف بإنتاجية قابلة للاستخدام أقل من مرحلتي النفخ والتغليف. يمكن أن تؤدي حجم الحقيبة، ودقة التعبئة، وسعة الختم، ومعالجة المواد، والتوقفات القصيرة إلى تقليل إنتاج التعبئة. قارن تدفق المنتج النهائي المتوقع مع الأداء العملي لآلة التعبئة والتغليف.
هل يمكن لمصنع الفشار ترقية مرحلة واحدة دون استبدال الخط بأكمله؟
نعم، إذا كان من الممكن دمج المعدات الحالية مع الآلة الجديدة وبقاء العملية متوافقة. قبل الترقية، تحقق من نقاط الاتصال، وارتفاعات النقل، وأنظمة التحكم، والمساحة المتاحة، وما إذا كانت المعدات الجديدة تخلق عنق زجاجة في مكان آخر.
ما هي المعلومات المطلوبة لطلب عرض سعر لخط إنتاج فشار متوازن؟
قدم الإنتاجية المستهدفة، وأنواع الفشار، ووصفات التغليف، وشكل التعبئة، وتخطيط المصنع، والمرافق، وساعات التشغيل، ومتطلبات الأتمتة. اطلب من المورد تأكيد الإنتاجية العملية المتوقعة للخط المتكامل وتحديد المعدات والأنظمة المساعدة المدرجة في العرض.
 No.58 TongMing Road,TongAn District,XiaMen City,FuJian Province
 +86-592-5701935
إذا كنت مهتمًا بأي منتج من منتجات xfd ، فالرجاء ترك رسالة لنا ، وسوف نقوم بالرد عليك قريبًا.
حقوق النشر © 2012-2026 XFD XIAMEN MACHINERY TECHNOLOGY LTD..كل الحقوق محفوظة.
 العربية
 English
 Deutsch
 русский
 español
 português
 Nederlands
 हिंदी


