التصنيفات
مدونة جديدة
بالنسبة لمصنع الفشار، فإن خط الإنتاج بسعة 100 كجم/ساعة لا ينتج بالضرورة 800 كجم من الفشار الجاهز خلال وردية عمل مدتها ثماني ساعات. يمكن أن تؤدي عمليات التنظيف، وتغيير المنتجات، وتوقف المعدات، والتتبيل، والتعبئة إلى تقليل كمية المنتج القابل للبيع الخارج من المصنع.
إن الفرق بين السعة المُقننة والإنتاج الفعلي أمر ضروري عند تقييم كفاءة إنتاج الفشار. يحتاج المصنعون إلى فهم ليس فقط كمية الفشار التي صُممت الآلة لإنتاجها، بل وأيضاً كمية المنتج النهائي التي يمكن لخط الإنتاج بأكمله تقديمها في ظل ظروف التشغيل العادية.
السعة المُقننةهي الإنتاج المحدد لآلة أو خط إنتاج في ظل ظروف تشغيل محددة.الإنتاج الفعليهو كمية المنتج التي ينتجها المصنع حقاً خلال فترة زمنية مقاسة. من خلال مقارنة هذه الأرقام، يمكن لمصنعي الفشار تحديد خسائر الإنتاج، وتقييم أداء المعدات، واتخاذ قرارات أفضل بشأن الأتمتة وتوسيع السعة.
بالنسبة للمصانع التي تخطط لمعدات جديدة، توفر XFDمعدات إنتاج الفشار الصناعيةالمصممة لتلبية متطلبات التصنيع المختلفة، بما في ذلك أنظمة النفخ الكهرومغناطيسي وخطوط إنتاج الهواء الساخن.
تصف السعة المُقننة معدل الإنتاج المرتبط بتكوين آلة معين. بينما يقيس الإنتاج الفعلي ما تحققه المعدات ومشغلوها في الإنتاج الحقيقي.
على سبيل المثال، يتمتع خط إنتاج الفشار بسعة مُقننة تبلغ 80 كجم/ساعة بإنتاج نظري يبلغ 640 كجم على مدار ثماني ساعات من الإنتاج المستمر بمعدله المُقنن. ومع ذلك، قد ينتج المصنع 520 كجم فقط من الفشار الجاهز خلال نفس الوردية المجدولة بسبب التنظيف، وتغيير النكهات، وتجديد المكونات، والتوقف المؤقت.
في هذا المثال، الإنتاج المُقنن هو 640 كجم، بينما الإنتاج الفعلي هو 520 كجم. الفرق هو 120 كجم.
من المهم أيضاً تأكيد ما تقيسه مواصفات سعة الشركة المصنعة. اعتماداً على المعدات وعرض الأسعار، قد يشير الرقم إلى الفشار المنفوخ، أو الفشار المغطى، أو مرحلة إنتاج أخرى. يجب ألا يقارن المصنع أرقام سعة مختلفة حتى يتم تأكيد أساس القياس.
عند تقييمخط إنتاج وتغطية الفشار واسع النطاقجديد، يجب على المشترين طلب الإنتاج المُقنن، والمنتج والوصفة المستخدمة للاختبار، وإنتاج المنتج النهائي المتوقع في ظل ظروف التشغيل الخاصة بهم.
الطريقة الأبسط لتقييم كفاءة الإنتاج هي مقارنة الإنتاج الفعلي بالإنتاج المُقنن خلال نفس الفترة. يجب أن يستخدم كلا الرقمين نفس مرحلة المنتج، وحدة القياس، والأساس الزمني.
معادلة كفاءة الإنتاج:
كفاءة الإنتاج (%) = الإنتاج الفعلي ÷ الإنتاج المُقنن × 100%
فترض أن خط إنتاج الفشار لديه سعة مُقننة تبلغ 80 كجم/ساعة ويعمل خلال وردية عمل مجدولة مدتها ثماني ساعات.
الخطوة الأولى: احسب الإنتاج المُقنن.
80 كجم/ساعة × 8 ساعات = 640 كجم
الخطوة الثانية: سجل الإنتاج الفعلي.
افترض أن المصنع ينتج 520 كجم من الفشار الجاهز خلال الوردية.
الخطوة الثالثة: احسب كفاءة الإنتاج.
520 كجم ÷ 640 كجم × 100% = 81.25%
كفاءة الإنتاج لهذا المثال هي 81.25% عند قياسها مقابل الإنتاج المُقنن خلال الوردية المجدولة.
هذا مؤشر مبسط يعتمد على الإنتاج، وليس مقياساً عالمياً للفعالية الشاملة للمعدات (OEE). فهو لا يقيس بشكل مستقل التوافر، أو سرعة التشغيل، أو جودة المنتج. يجب على المصانع التي تريد تحليل أداء أكثر تفصيلاً تتبع هذه العوامل بشكل منفصل.
يجب أن يُظهر تقرير الإنتاج المفيد كيف تقارن هدف الإنتاج النظري بالكمية الفعلية المنتجة والوقت المفقود خلال الوردية.
| مقياس الإنتاج | مثال |
|---|---|
| سعة الإنتاج المُقننة | 80 كجم/ساعة |
| وقت الإنتاج المجدول | 8 ساعات |
| الإنتاج النظري | 640 كجم |
| الإنتاج النهائي الفعلي | 520 كجم |
| كفاءة الإنتاج القائمة على المخرجات | 81.25% |
| فرق الإنتاج | 120 كجم |
لا يعني الفارق البالغ 120 كجم تلقائياً أن الآلة ذات أداء منخفض. يحتاج المصنع إلى التحقق مما إذا كانت الفجوة ناتجة عن التنظيف المخطط له، أو التوقف غير المخطط له، أو تغيير المنتجات، أو فاقد الفشار، أو وجود اختناق في مرحلة لاحقـة من خط الإنتاج.
على سبيل المثال، قد تكون آلة الفشار قادرة على إنتاج الفشار بسرعة أكبر ممـا تستطيع معدات التغليف أو التبريد معالجتها. في هذه الحالة، فإن زيادة السعة المقدرة لجهاز الفشار وحده لن تؤدي بالضرورة إلى تحسين الإنتاج النهائي.
لهذا السبب ينبغي على الشركات المصنعة تقييم العملية بالكامل عند مقارنة معدات الفشار الصناعية، بدلاً من الاعتماد على أقصى إنتاج مقدر لآلة واحدة.
يمكن لعدة ظروف تشغيلية أن تخلق فجوة بين السعة المقدرة والإنتاج الفعلي. يساعد تسجيل هذه العوامل مديري المصانع على تحديد أين يضيع وقت الإنتاج والمنتج النهائي.
وقت تعطل المعدات: تتسبب التوقفات غير المتوقعة، والمشكلات الكهربائية، والصيانة، وتعديلات المعدات في مقاطعة الإنتاج. حتى الانقطاعات القصيرة يمكن أن تتراكم خلال وردية عمل كاملة.
وقت دورة الفشار: يؤثر الوقت اللازم لتحميل الحبوب، وتسخين الغلاية، وإتمام عملية الفشار، وتفريغ المنتج، والاستعداد للدفعة التالية على الإنتاج الساعي. قد تختلف تقنيات التسخين وتكوينات الآلات المختلفة في أوقات دوراتها.
تجديد المكونات: يحتاج المشغلون إلى إمدادات موثوقة من حبوب الذرة والزيت والسكر ومكونات أخرى. يمكن أن يؤدي التأخير في تجديدها إلى مقاطعة خط إنتاج كان سيكون مثمراً لولا ذلك.
تغييرات النكهات والتنظيف: قد يتطلب التبديل بين الكراميل والجبن والشوكولاتة وغيرها من أصناف الفشار إجراء عمليات تنظيف وتعديلات. يعتمد الوقت المطلوب على الوصفة وتصميم المعدات وإجراءات الإنتاج.
قيود التغليف والتبريد:قد يحتاج الفشار المفرقع إلى الانتظار إذا لم تتكيف أسطوانة التغليف أو ناقل التبريد أو معدات التتبيل مع مرحلة التفرقع.
سرعة التعبئة والتغليف:يمكن أن يتراكم الفشار الجاهز قبل محطة التعبئة والتغليف إذا كانت عمليات ملء الأكياس أو الوزن أو الختم أو التعبئة تعمل بشكل أبطأ من المعدات الموجودة في المراحل السابقة.
خسائر جودة المنتج:يمكن لحبوب الذرة غير المفرقعة، والفشار المحترق، والتغليف غير المتناسق، والمنتجات التالفة أن تقلل من الإنتاج الصالح للبيع حتى عندما تستمر الماكينة في العمل.
ينبغي تسجيل هذه العوامل بشكل منفصل حيثما كان ذلك ممكناً. وخلاف ذلك، قد يشهد المصنع إنتاجاً أقل دون معرفة ما إذا كانت المشكلة الرئيسية تكمن في عملية التفرقع، أو توريد المواد، أو المعدات في المراحل اللاحقة، أو جودة المنتج.
في تصنيع الفشار الصناعي، تعتمد كفاءة الإنتاج على مدى عمل مراحل المعالجة المختلفة معاً بشكل جيد. لا يمكن لماكينة التفرقع السريعة أن تحقق كامل إمكانياتها إذا أصبح التبريد أو التغليف أو النقل أو التعبئة والتغليف بمثابة اختناق في العملية.
توضح الصورة التالية المعدات الرئيسية في خط إنتاج وتغليف الفشار الصناعي، بما في ذلك نظام التفرقع، ومكونات تغذية المكونات، ومعدات التغليف، والنواقل.
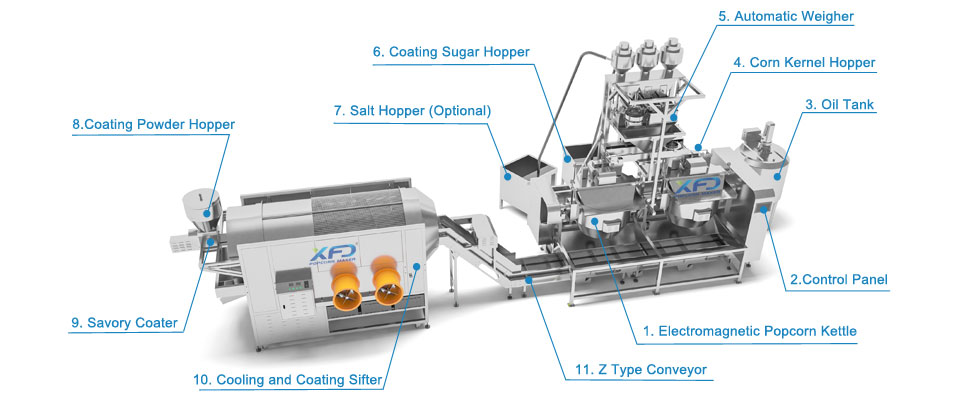
يمكن لنظام الإنتاج المدمج أن ينسق عدة عمليات، بما في ذلك:
إن ما نشرته XFD بشأن خط إنتاج الفشار الآلي بالدفعات يستخدم التسخين الكهرومغناطيسي ويشمل معدات لتغذية الزيت، والنقل، والتبريد، والتغليف. وتدرج XFD سعة تبلغ حوالي 60-80 كجم/ساعة لهذا التكوين المحدد.
تعد هذه المواصفات مرجعاً مفيداً لاختيار المعدات، ولكن لا ينبغي التعامل معها كضمان للإنتاج الفعلي للمصنع. يعتمد الإنتاج النهائي على التكوين المحدد، والوصفة، وظروف التشغيل، وسعة نظام المعالجة الكامل.
يمكن للمصانع ذات متطلبات الإنتاج الأعلى مقارنة أنظمة الإنتاج بالهواء الساخن أيضاً، والتي قد يتم تكوينها بأجهزة فرقعة متعددة وأجهزة كراميل متعددة لتلبية أهداف الإنتاج الأكبر.
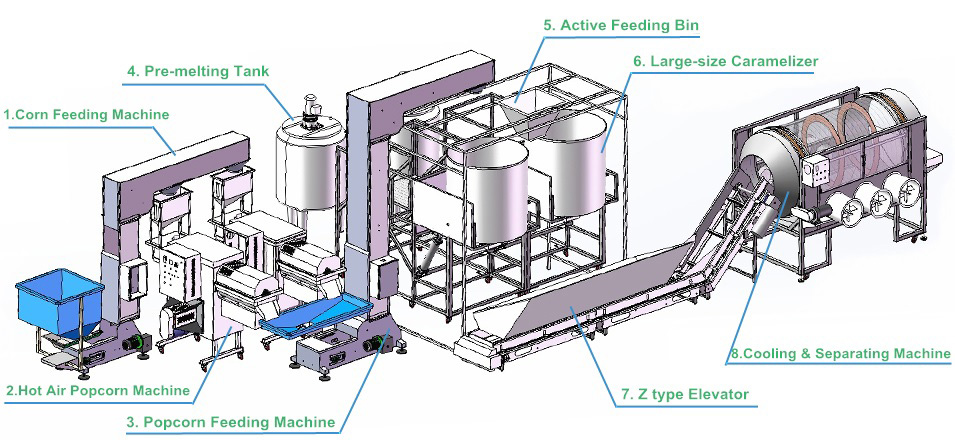
بالنسبة للمصانع التي تقيم نظام هواء ساخن، فإن خط إنتاج أجهزة فرقعة الهواء الساخن وأجهزة الكراميل الصناعية يُعد خياراً للمراجعة. يجب على المشترين تأكيد الإخراج الفعلي للتكوين المقترح والتأكد من أن مراحل التغليف والتبريد يمكنها مواكبة معدات الفرقعة.
يمكن للأتمتة تحسين كفاءة الإنتاج عن طريق تقليل العمل اليدوي المتكرر، وتنسيق عمليات المعدات، والمساعدة في الحفاظ على تدفق إنتاج أكثر اتساقاً. ومع ذلك، يعتمد التحسين الفعلي على عملية الإنتاج والقيود الحالية للمصنع.
على سبيل المثال، يمكن تغذية الزيت التلقائية تقليل الانقطاعات المرتبطة بالاستبدال اليدوي. ويمكن أن تساعد عملية تفريغ الغلاية الآلية في توحيد نقل الدفعات، بينما يمكن سيور النقل تقليل المناولة اليدوية بين مراحل الإنتاج.
كما يمكن أن تساعد ضوابط درجات الحرارة التلقائية ومراقبة الإنتاج المشغلين في تحديد الظروف غير الطبيعية في وقت مبكر. وعند دمجها مع إجراءات التنظيف والصيانة المناسبة، يمكن لهذه الميزات دعم تشغيل أكثر اتساقاً.
توضح الصورة التالية خط إنتاج وتغطية الفشار الكهرومغناطيسي الأوتوماتيكي بالكامل من XFD. يوضح تخطيط المعدات المتكامل كيف يمكن جمع مراحل المعالجة متعددة معاً في نظام إنتاج واحد.
مع ذلك، لا تقضي الأتمتة على كل خسارة إنتاجية. فإلى جانب نقص المكونات، وتغييرات النكهات، وتأخيرات التغليف، وصيانة المعدات، فإنها لا تزال تؤثر على الناتج الفعلي. يجب على المصنع تقييم التحسين المتوقع مقابل سجلات إنتاجه الحالية بدلاً من افتراض أن الخط الأوتوماتيكي بالكامل سيعمل دائماً بسعته المقدرة.
قبل شراء المعدات، يجب على المشترين تأكيد العمليات التي تتم جدولتها تلقائياً، والمهام التي لا تزال تتطلب مشغلين، وما إذا كان معدل الإنتاج المذكور ينطبق على الخط الكامل أو فقط على آلة معينة.
يجعل تقرير الإنتاج المتسق من الأسهل مقارنة الورديات، وتحديد الخسائر المتكررة، وتقييم ما إذا كانت تغييرات المعدات تحقق نتائج قابلة للقياس.
كحد أدنى، يجب على المصانع تسجيل المعلومات التالية:
من المفيد التمييز بين الإنتاج الفعلي والإنتاج القابل للبيع. قد ينتج الخط 600 كجم من الفشار خلال الوردية، ولكن إذا فشل 20 كجم في الفحص، فإن الناتج القابل للبيع يكون 580 كجم فقط.
يمكن للمصانع أيضاً حساب الناتج الفعلي بالساعة باستخدام المعادلة التالية:
الناتج الفعلي بالساعة = إجمالي الإنتاج التام ÷ وقت الإنتاج المجدول
إذا أنتج مصنع 580 كجم من الفشار القابل للبيع خلال وردية مجدولة مدتها ثماني ساعات، فإن معدل إنتاجه القابل للبيع هو 72.5 كجم/ساعة. يتضمن هذا الرقم تأثير وقت التعطل والانقطاعات الأخرى التي تحدث خلال الفترة المجدولة.
لإجراء مقارنات ذات مغزى، يجب على المصانع استخدام نفس قواعد القياس من وردية إلى أخرى. يجب عليها أيضاً فصل الاستراحات المخطط لها والصيانة المجدولة عن وقت التعطل غير المخطط له عند تحليل أسباب وقت الإنتاج المفقود.
يجب على المصنع التفكير في إجراء ترقية عندما يفشل معداته الحالية مراراً وتكراراً في تلبية الطلب، أو عندما تحد اختناقات الإنتاج من الإنتاج التام، أو عندما تصبح تكاليف العمالة والتشغيل صعبة الإدارة.
ومع ذلك، فإن شراء آلة ذات سعة أعلى ليس دائماً الحل الأول أو الأفضل. قبل إجراء الاستثمار، يجب على المديرين مراجعة سجلات الإنتاج وتحديد ما إذا كان القيد الرئيسي هو عدم كفاية سعة الفرقعة، أو بطء التغطية، أو سعة التبريد المحدودة، أو سرعة التغليف، أو وقت التعطل القابل للتجنب.
على سبيل المثال، قد لا يحقق مصنع يستهدف 100 كجم من الفشار التام في الساعة هذا الهدف باستخدام خط إنتاج مقدر بـ 80 كجم/ساعة. حتى في الظروف المثالية، تكون السعة المقدرة أقل من الناتج المطلوب. قد يكون تكوين ذو سعة أعلى ضرورياً، مع خضوعه لتأكيد معدل المنتج التام الفعلي.
في المقابل، إذا كانت معدات الفرقعة تمتلك بالفعل سعة كافية ولكن محطة التغليف تسبب طوابير متكررة، فقد يوفر تحسين عملية التغليف نتائج أفضل من استبدال نظام الفرقعة بأكمله.
عند تقييم خط إنتاج بوشار (فشار) صناعي جديد، يجب على المصانع تزويد المورد بالإنتاج المستهدف، وأصناف البوشار، وساعات التشغيل، ومتطلبات التعبئة والتغليف، والطلب المتوقع في المستقبل.
تُعد السعة المقدرة نقطة بداية مهمة، ولكن يجب ألا تكون المواصفات الوحيدة المستخدمة للمقارنة بين آلات البوشار الصناعية. يحتاج المشترون إلى فهم كيف ستؤدي المعدات ضمن عملية التصنيع المقصودة.
قبل تأكيد الطلب، اطرح على المورد الأسئلة التالية:
تساعد هذه الأسئلة المشترين على مقارنة المعدات على أساس ثابِت وتجنب اختيار آلة لمجرد أن سعتها المُعلنة أعلى.
تتخصص XFD في معدات البوشار، بدءاً من الآلات الفردية وصولاً إلى حلول الإنتاج الصناعي المتكاملة. يمكن للمصانع مناقشة أهدافها الإنتاجية ومراجعة المعدات المتاحة عبر موقع معدات البوشار XFD.
ما الفرق بين السعة المقدرة والإنتاج الفعلي؟
السعة المقدرة هي معدل الإنتاج المحدد في ظل ظروف معينة، بينما الإنتاج الفعلي هو الكمية المنتجة خلال فترة تشغيل حقيقية. يتأثر الإنتاج الفعلي بوقت التوقف، والتنظيف، وتغيير المنتجات، وتنسيق المعدات، وخسائر الجودة.
كيف تحسب كفاءة إنتاج البوشار؟
اقسم الإنتاج الفعلي على الإنتاج المقدر لنفس الفترة واضربه في 100%. على سبيل المثال، إذا أنتج الخط 520 كجم خلال ورشة عمل مدتها ثماني ساعات مقابل سعة مقدرة تبلغ 80 كجم/ساعة، فإن إنتاجه المقدر هو 640 كجم وكفاءة إنتاجه القائمة على الناتج هي 81.25%.
هل يمكن لآلة بوشار صناعية الحفاظ على سعتها المقدرة طوال وردية العمل بأكملها؟
ليس بالضرورة. تعتمد السعة المقدرة على ظروف التشغيل المحددة. يمكن أن تؤدي عمليات التنظيف، والصيانة، وتجديد المكونات، وتغييرات النكهات، والاختناقات في المراحل اللاحقة إلى تقليل الإنتاج الفعلي المحقق خلال وردية كاملة.
ما هي سعة خط إنتاج البوشار الصناعي من XFD؟
تقدم XFD تكوينات إنتاج بوشار صناعية ذات مواصفات سعة مختلفة. على سبيل المثال، تم إدراج خط الإنتاج والتغطية الكهرومغناطيسي واسع النطاق بحوالي 60-80 كجم/ساعة، بينما تم إدراج خط الإنتاج الكهرومغناطيسي الأوتوماتيكي بالكامل بـ 120-160 كجم/ساعة. يجب على المشترين تأكيد التكوين المحدد والإنتاج المتوقع للمنتج النهائي لوصفتهم وظروف تشغيلهم.
كيف يمكن لمصنع البوشار زيادة إنتاج الإنتاج الفعلي؟
ابدأ بتسجيل الإنتاج وأوقات التوقف، ثم حدد الاختناق الرئيسي. قد تتضمن التحسينات تقليل وقت التغيير، وتثبيت إمدادات المكونات، وتنسيق معدات النفخ والتغطية، وتحسين تدفق التبريد والتعبئة، أو ترقية المعدات المحددة التي تقيد الإنتاج.
هل تعني السعة المقدرة الأعلى دائماً كفاءة إنتاج أفضل؟
لا. السعة المقدرة الأعلى لا تضمن نسبة أعلى من كفاءة الإنتاج أو انخفاض تكاليف التشغيل. أفضل المعدات هي التكوين الذي يلبي الطلب الفعلي للمصنع مع الحفاظ على جودة المنتج، والتشغيل الموثوق، وتدفق الإنتاج المتوازن.
لماذا يجب على المصانع قياس الإنتاج القابل للبيع بشكل منفصل عن إجمالي الإنتاج؟
يشتمل إجمالي الإنتاج على كل المنتج المُصنّع، بينما يستبعد الإنتاج القابل للبيع البوشار الذي لا يستوفي متطلبات الجودة. يساعد قياس الاثنين المصانع على فهم ما إذا كانت خسائر الإنتاج ناتجة عن أداء المعدات أو عيوب المنتج.
ما الذي يجب على المشترين التحقق منه عند مقارنة موردي خطوط إنتاج البوشار؟
أكد أساس قياس السعة، وظروف التشغيل، ونطاق الأتمتة، وسعة المعدات اللاحقة، ومتطلبات الصيانة، والطريقة المستخدمة للتحقق من الإنتاج. وحيثما أمكن، اطلب اختبار إنتاج باستخدام الوصفة المقصودة واتفق على كيفية قياس الإنتاج النهائي.
 No.58 TongMing Road,TongAn District,XiaMen City,FuJian Province
 +86-592-5701935
إذا كنت مهتمًا بأي منتج من منتجات xfd ، فالرجاء ترك رسالة لنا ، وسوف نقوم بالرد عليك قريبًا.
حقوق النشر © 2012-2026 XFD XIAMEN MACHINERY TECHNOLOGY LTD..كل الحقوق محفوظة.
 العربية
 English
 Deutsch
 русский
 español
 português
 Nederlands
 हिंदी


