التصنيفات
مدونة جديدة
تحدث اختناقات الإنتاج في خط إنتاج الفشار الآلي عندما تعجز إحدى مراحل المعالجة عن مواكبة مخرجات مرحلة أخرى. فقد تكون عملية النفخ فعالة، على سبيل المثال، بينما تكون سعة النقل أو التبريد أو التغليف أو التعبئة غير كافية للتعامل مع نفس الحجم. والنتيجة هي تراكم المنتجات، ووقت انتظار المعدات، وانخفاض الإنتاج الإجمالي للخط الكامل.
يتمثل مفتاح حل الاختناق في تحديد الموضع الذي يتقيد فيه تدفق المنتجات بدلاً من افتراض أن آلة النفخ هي المسؤولة دائماً. يحتاج خط إنتاج الفشار المتوازن جيداً إلى سعات معدات متوافقة، وتغذية مستقرة للمكونات، ونقل فعال، وتبريد وتغليف مناسبين، ومعدات تعبئة قادرة على التعامل مع المخرجات الفعلية.
توفّر XFD معدات صناعية للفشار وتكوينات لخطوط الإنتاج المتكاملة لتلبية متطلبات المصانع المختلفة. ومن خلال فحص المخرجات ظروف التشغيل لكل مرحلة، يمكن للمصنعين تحديد قيد الإنتاج الحقيقي وتحديد ما إذا كانت تعديلات العمليات أو ترقيات المعدات مطلوبة.
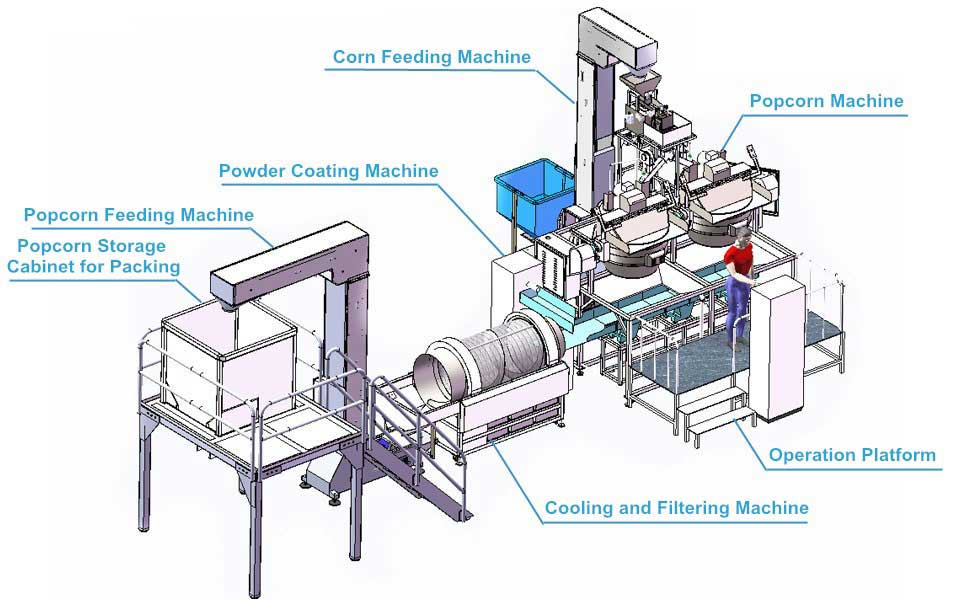
تتمثل مواقع الاختناقات الأكثر شيوعاً في النفخ، وتغذية المكونات، والنقل، والتبريد والفلترة، والتغليف، والتعبئة. يعتمد القيد الدقيق على وصفة الفشار، وتكوين المعدات، وجدول الإنتاج، والمخرجات المستهدفة.
| مرحلة الإنتاج | الاختناق المحتمل | ما الذي يجب التحقق منه |
|---|---|---|
| النفخ | لا تستطيع مرحلة النفخ توفير ما يكفي من الفشار الجاهز | وقت دورة الدفعة، عدد الأواني، وقت التحميل والتفريغ |
| تغذية المكونات | لا يتم توفير الحبوب أو الزيت أو السكر أو التوابل بشكل متسق | فترات التغذية، تأخيرات تجديد المخزون، توفر المكونات |
| النقل | تتراكم المنتجات بين مراحل المعالجة | سرعة النقل، سعة الناقل، نقاط التفريغ والتخطيط |
| التبريد والفلترة | ينتظر المنتج التبريد أو الفصل قبل العملية التالية | الإنتاجية، تدفق الهواء، أداء الفصل، فترات التنظيف |
| التغليف والتوابل | لا يستطيع عملية التغليف التعامل مع تدفق المنتج الوارد | الوصفة، وقت الخلط، طريقة التغليف، وقت التغيير والتنظيف |
| التعبئة | يتراكم الفشار الجاهز قبل التعبئة أو الختم | معدل التعبئة، تنسيق الكيس، سرعة الختم، تجديد الفيلم والحزم المرفوضة |
هذه احتمالات تشخيصية شائعة، وليست دليلاً على أن آلة معينة ضعيفة الأداء. يجب على المصنعين مقارنة الإنتاجية الفعلية ووقت التعطل في كل مرحلة قبل تحديد المعدات التي تحتاج إلى تعديل أو استبدال.
قد تكون مرحلة النفخ هي القيد الرئيسي عندما تنتظر المعدات اللاحقة الفشار بدلاً من استلامه بمعدل ثابت. يمكن أن يحدث هذا عندما يكون عدد أواني النفخ غير كافٍ، أو عندما تستغرق دورات الدفعات وقتاً أطول من المتوقع، أو عندما يتسبب التحميل والتفريغ وتجديد المكونات في خلق فجوات مفرطة بين الدفعات.
لتشخيص المشكلة، قم بتسجيل عدد الدفعات المكتملة في الساعة، ومتوسط وقت الدورة، ووزن الفشار المقبول المنتج لكل دفعة، والوقت المستغرق في الانتظار بين الدفعات. تعتبر السعة المقدرة مفيدة كمرجع، لكن المخرجات الفعلية تعد مؤشراً أكثر موثوقية لما يمكن للمصنع الحفاظ عليه أثناء التشغيل العادي.
تغطي ماكينات الفشار الصناعية من XFD industrial popcorn machines متطلبات الإنتاج المختلفة. عند تقييم ترقية مرحلة النفخ، يجب على المصنعين مقارنة مخرجات الآلة المختارة، ودورة الدفعات، ومتطلبات الموظفين، والتوافق مع المعدات اللاحقة بدلاً من الاعتماد على السعة المقدرة وحدها.
إذا تم تأكيد أن النفخ هو القيد، تتضمن الإجراءات المحتملة مراجعة توقيت الدفعات، وتقليل وقت الانتظار الذي يمكن تجنبه، وتحسين إمداد المكونات، أو تقييم سعة نفخ إضافية. لن تؤدي زيادة سعة النفخ وحدها إلى تحسين إجمالي إنتاج الخط إذا كان التبريد أو التغليف أو التعبئة يعمل بالفعل في حدود سعته القصوى.
تربط معدات النقل الآلات الفردية بعملية إنتاج عاملة. حتى عندما تتمتع كل آلة بسعة اسمية كافية، فإن الناقل أو المصعد غير المتطابق بشكل جيد يمكن أن يعطل تدفق الفشار بين المراحل.
تتمثل علامة التحذير الشائعة في تراكم المنتجات عند نقطة التفريغ بينما تنتظر الآلة التالية المادة. يمكن أن يحدث العكس أيضاً: تظل المعدات اللاحقة مستخدمة بأقل من طعتها لأن الآلة السابقة لا تسلم الفشار بشكل متسق.
تحقق مما إذا كانت سعة الناقل، وارتفاعه، واتجاه نقله، وترتيب التفريغ تتطابق مع خط الإنتاج. يجب أن تقلل مناولة المنتجات أيضاً من السقوط غير الضروري، والحركة المفرطة، والتراكم الذي قد يزيد من الكسر أو يجعل التنظيف أكثر صعوبة.
عندما يوسع المصنع الإنتاج عن طريق إضافة آلات نفخ، يجب عليه إعادة تقييم سعة نظام النقل المشترك. يمكن أن تؤدي سعة النفخ الأكبر إلى زيادة الحجم الدخل إلى مرحلة النقل، لذلك قد يلزم مراجعة الناقل والمعدات اللاحقة كجزء من نفس الترقية.
يجب تقييم خط الإنتاج كنظام متصل، وليس ببساطة كمجموعة من الآلات ذات أرقام سعة فردية.
بعد عملية النفخ، قد يحتاج الفشار إلى التبريد والفصل قبل الطلاء أو التعبئة. إذا لم تستطع هذه المرحلة استيعاب تدفق المنتج الوارد، فقد يتراكم الفشار في الجزء العلوي ويجبر عملية النفخ على الإبطاء.
يعتمد أداء التبريد على المنتج، وظروف العملية، وتكوين المعدات، والإنتاج المطلوب. كما تهم متطلبات التصفية والفصل لأنه قد يلزم إزالة الحبات غير المنفوخة، والشظايا الصغيرة، والمواد الأخرى غير المرغوب فيها قبل تقدم المنتج للأمام.
يجب على الشركات المصنعة التحقق من كمية الفشار الداخلة إلى مرحلة التبريد والخارجة منها خلال نفس الفترة الزمنية. يجب عليهم أيضاً مراقبة ما إذا كان المنتج ينتظر التبريد، وما إذا كانت نتائج الفصل تظل متسقة، وما إذا كان التنظيف أو الصيانة يقطع التشغيل العادي.
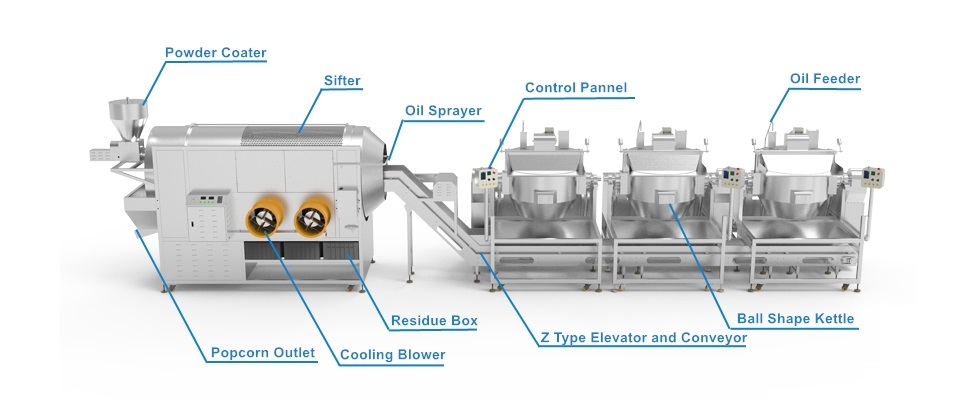
توضح الصورة كيفية عمل معدات التبريد، والنقل، والغربلة، والنفخ معاً. إذا لم تستطع مرحلة التبريد أو التصفية التعامل مع الإخراج العلوي، فقد تحتاج الخط بأكمله إلى الإبطاء حتى عندما تعمل معدات النفخ نفسها بشكل طبيعي.
بالنسبة للمصانع التي تقيم خط إنتاج يتضمن التبريد ونقل المنتجات، فإن خط إنتاج وتبريد الفشار شبه الآلي الخاص بـ XFD (semi-automatic popcorn production and cooling line) هو أحد التكوينات التي يجب مراجعتها. تصف صفحة المنتج إعداداً وحدياً يمكن توسيعه بآلات نفخ إضافية وفقاً لحتياجات الإنتاج.
يمكن أن يصبح الطلاء المرحلة المحددة عندما تتطلب الوصفة وقتاً للمعالجة أكثر مما تسمح به معدات النفخ، أو عندما لا تتطابق طريقة الطلاء مع المنتج. على سبيل المثال، قد يتطلب الفشار بالكراميل عملية تسخين وخلط مختلفة عن الفشار المغطى بمسحوق التوابل الجاف.
تشمل الأسباب المحتملة الأخرى التغذية غير المتسقة للمكونات، والتوزيع غير المتساوي للطلاء، وتراكم المنتجات المفرط، ووقت التنظيف أو التغيير بين النكهات. يجب على المصنع الذي يصنع عدة أصناف ألا يقيس فقط الوقت المستغرق في معالجة كل دفعة بل وأيضاً الوقت المطلوب للتبديل بين الوصفات وتنظيف المعدات.
يعتمد الحل الصحيح على عملية الطلاء. نظام التوابل الجافة ليس مناسباً تلقائياً لطهي طلاء الكراميل اللزج، والآلة المصممة لصنف واحد قد لا تقدم نفس الإنتاجية مع صنف آخر. يجب مراعاة المكونات، وعملية الخلط، ومتطلبات التسخين، وطريقة التنظيف، والإنتاج المستهدف.
يجمع خط إنتاج وطلاء الفشار (popcorn production and coating line) الخاص بـ XFD بين معدات النفخ، والنقل، والتبريد والتصفية، ومعدات طلاء المسحوق في تكوين واحد. يمكن للشركات المصنعة استخدام المكونات المدرجة نقطة بداية عند تقييم المكان الذي قد تقيد فيه عملية الطلاء أو نقل المنتجات الإنتاج.
تعتبر التعبئة مصدرًا متكررًا لتأخيرات الإنتاج لأنه لا يمكن شحن المنتج النهائي حتى يتم تعبئته وإغلاقه وإعداده وفقًا للتنسيق المطلوب. إذا كانت آلة التعبئة تعالج كيلوغرامات في الساعة أقل مما ينتجه الخط العلوي، فقد يتراكم الفشار قبل التعبئة.
يجب تقييم سرعة التعبئة في سياق حجم الكيس ووزن التعبئة. لا يمكن مقارنة رقم العبوات في الدقيقة لآلة ما مباشرة برقم الكيلوغرامات في الساعة لآلة أخرى ما لم يتم معرفة وزن العبوة وافتراضات التشغيل.
يجب على الشركات المصنعة التحقق من العدد الفعلي للعبوات المقبولة المنتجة في الدقيقة، ودقة التعبئة، جودة الختم، وقت تجديد الفيلم، وعدد العبوات المرفوضة. يمكن أن يكشف تراكم المنتج أيضًا عما إذا كان نظام التعبئة يتوقف بشكل متقطع بينما يمر باقي الخط في العمل.
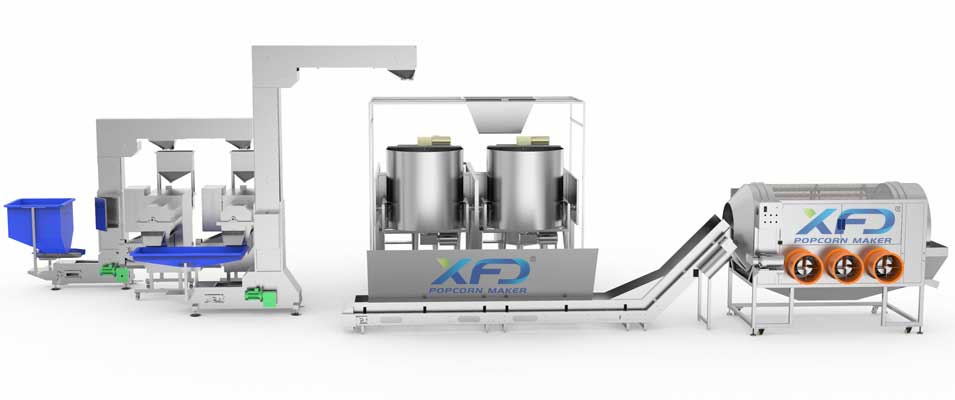
للمصانع التي تحتاج إلى تنسيق الإنتاج والتعبئة، فإن خط إنتاج وتعبئة الفشار الأوتوماتيكي بالكامل (fully automatic popcorn production and packing line) الخاص بـ XFD مصمم لتطبيقات المصانع. تدرج صفحة منتجه نطاق إخراج يتراوح بين 100 و160 كغ/ساعة تقريباً للتكوين المحدد. ستعتمد الإنتاجية الفعلية على المنتج، وظروف التشغيل، والإعداد المحدد.
قبل زيادة السعة في الجزء العلوي، تأكد من أن نظام التعبئة يمكنه التعامل مع الإنتاج النهائي المتوقع. وإلا، فقد يستثمر المصنع في سعة نفخ إضافية دون تحقيق زيادة مقابلة في المنتجات المعبأة.
الطريقة الأكثر فعالية هي قياس أداء كل مرحلة خلال نفس فترة التشغيل. النظر إلى السعة المقدرة لآلة واحدة فقط يمكن أن يكون مضللاً لأن إنتاج الخط الفعلي يتأثر بوقت الانتظار، وعمليات التبديل، والتنظيف، وتوريد المواد، والمنتج المرفوض.
ابدأ بسجل إنتاج يتضمن المؤشرات التالية:
يوضح مثال بسيط المبدأ. إذا كانت مرحلة النفخ تنتج 100 كغ/ساعة، ويمكن لمرحلة التبريد معالجة 90 كغ/ساعة، وتتعامل التعبئة مع 75 كغ/ساعة في ظل نفس افتراضات المنتج والتشغيل، فقد تحد التعبئة من الإنتاج النهائي إلى حوالي 75 كغ/ساعة قبل اعتبار وقت التعطل والخسائر الإضافية.
هذه الأرقام توضيحية وليست مواصفات منتج XFD. في مصنع حقيقي، يجب إجراء القياسات على فترات زمنية قابلة للمقارنة، ويجب أن يكون وزن المنتج، والوصفة، وتعريفات الإنتاج متسقة عبر المراحل.
المرحلة الأبطأ ليست دائماً المشكلة الوحيدة. قد يحتوي الخط على اختناقات متقطعة ناتجة عن عمليات التبديل، أو التغذية غير المتساوية، أو توقف المعدات. تساعد مراجعة العملية بأكملها خلال وردية إنتاج كاملة في تمييز قيد السعة المستمر عن الانقطاع المؤقت.
لا يتطلب تقليل الاختناقات استبدال الخط بأكمله دائمًا. تعتمد الاستجابة المناسبة على ما إذا كان القيد ناتجًا عن عدم كفاية السعة، أو التشغيل غير المستقر، أو سوء تنسيق المعدات، أو وقت التعطل الذي يمكن تجنبه.
يمكن أن تساعد الأتمتة في تنسيق العمليات المتكررة وتقليل بعض أعمال المناولة اليدوية، لكنها لا تزيل كل قيد إنتاجي. لا يزال الخط الآلي بالكامل بحاجة إلى توازن المعدات الصحيح، والمكونات المناسبة، والتنظيف الروتيني، والصيانة، وفحوصات الجودة.
عند التخطيط لتركيب جديد، يجب على الشركات المصنعة تزويد المورد بالإنتاج المستهدف بوحدة kg/h، وأنواع المنتجات، ووصفات الطلاء، وتنسيق التعبئة والتغليف، والمساحة المتاحة في الأرضية، ومصدر الطاقة، وجدول التشغيل المتوقع. تسهل هذه المعلومات تقييم عملية الإنتاج بأكملها بدلاً من اختيار المعدات بناءً على رقم سعة واحد.
الهدف ليس ببساطة شراء أسرع آلة نفخ، بل بناء عملية إنتاج يمكن فيها للنفخ، والنقل، والتبريد، والتغليف بالطبقات، والتعبئة العمل معًا بمعدل عملي ومستدام.
عند مراجعة الخط المقترح، يجب على الشركات المصنعة تأكيد الإنتاج المتوقع للتكوين الكامل باستخدام نوع الفشار وعملية الطلاء المقصودين. يجب عليهم أيضًا التحقق من المعدات المضمنة، وكيفية انتقال المنتج بين المراحل، وتنسيق التعبئة والتغليف المدعوم، وافتراضات التشغيل التي تنطبق على السعة المذكورة.
بالنسبة لمصنع حالي، شارك سجلات الإنتاج الفعلية وأوضح أين يتراكم المنتج أو تظل الآلات معطلة. أما بالنسبة لمصنع جديد، فوفر الإنتاج المخطط له، ونطاق المنتجات، والمرافق المتاحة، ومتطلبات التوسع المستقبلية. يتيح ذلك تقييم تكوين المعدات مقابل هدف الإنتاج الحقيقي.
أين تحدث اختناقات الإنتاج عادةً في خط تصنيع الفشار الآلي؟
تحدث عادةً في عمليات النفخ، أو تغذية المكونات، أو النقل، أو التبريد والترشيح، أو الطلاء، أو التعبئة والتغليف. الاختناق الفعلي هو المرحلة التي تقيد تدفق المنتجات النهائية المقبولة في ظل ظروف تشغيل المصنع.
كيف يمكن للمصنع تحديد الاختناق في خط إنتاج الفشار؟
قس الإنتاجية الفعلية في كل مرحلة خلال نفس الفترة، وسجل وقت التعطل ووقت الانتظار، واقِفْ أين يتراكم الفشار. قارن البيانات باستخدام تعريفات متسقة للمنتج والإنتاج قبل تحديد المرحلة التي تحتاج إلى تحسين.
هل يمكن لآلة فشار ذات سعة أعلى حل جميع اختناقات الإنتاج؟
لا. قد لا يؤدي زيادة سعة النفخ إلى تحسين إجمالي الإنتاج إذا كان النقل، أو التبريد، أو الطلاء، أو التعبئة والتغليف غير قادرين على التعامل مع المنتج الإضافي. يجب تقييم الخط بالكامل قبل زيادة سعة مرحلة واحدة.
لماذا يتراكم الفشار قبل آلة التعبئة والتغليف؟
يمكن أن يحدث التراكم عندما تعالج مرحلة التعبئة والتغليف المنتج بشكل أبطأ مما يوفره الخط العلوي. يجب التحقق من سرعة الملء، وتنسيق الأكياس، وأداء الختم، وتجديد الفيلم، والأكياس المرفوضة، ووقت تعطل الآلة.
كيف تؤثر معدات التبريد على سعة إنتاج الفشار الصناعي؟
إذا لم تتمكن معدات التبريد والترشيح من استيعاب تدفق المنتج الوارد، فقد ينتظر الفشار بين المراحل ويجبر المعدات العلوية على إبطاء سرعتها. يجب تقييم نظام التبريد مقابل المنتج، ومتطلبات العملية، وإنتاجية الخط الفعلية.
ما المعلومات التي يجب أن توفرها الشركة المصنعة عند اختيار خط إنتاج الفشار الآلي؟
قم بتوفير الإنتاج المستهدف بوحدة kg/h، وأنواع الفشار، ووصفات الطلاء، وتنسيق التعبئة والتغليف، وتصميم المصنع، ومصدر الطاقة المتاح، وجدول التشغيل، وأي بيانات إنتاج حالية. تساعد هذه التفاصيل المورد في تقييم التكوين للعملية بأكملها.
 No.58 TongMing Road,TongAn District,XiaMen City,FuJian Province
 +86-592-5701935
إذا كنت مهتمًا بأي منتج من منتجات xfd ، فالرجاء ترك رسالة لنا ، وسوف نقوم بالرد عليك قريبًا.
حقوق النشر © 2012-2026 XFD XIAMEN MACHINERY TECHNOLOGY LTD..كل الحقوق محفوظة.
 العربية
 English
 Deutsch
 русский
 español
 português
 Nederlands
 हिंदी


