التصنيفات
مدونة جديدة
يعتبر التمدد غير المنتظم للفشار مشكلة جودة شائعة في تصنيع الفشار التجاري. خلال دورة الإنتاج نفسها، قد تتمدد بعض الحبات لتصبح قطعاً كبيرة وهاشة بينما تظل حبات أخرى صغيرة، أو كثيفة، أو منفوخة جزئياً، أو غير منفوخة تماماً. بالنسبة لمصنع الفشار، يؤثر هذا التفاوت على أكثر من مجرد مظهر المنتج. كما يمكن أن يقلل من عائد النفخ، ويزيد من هدر المواد الخام، ويخلق صعوبات أثناء تغطية النكهات، ويجعل جودة المنتج النهائي أكثر صعوبة في التحكم.
ما الذي يسبب التمدد غير المنتظم للفشار في التصنيع التجاري؟ تتضمن العوامل الأكثر شيوعاً رطوبة الحبات غير المتسقة، والاختلافات في حجم الحبات وصنفها، والقشور التالفة، ظروف التخزين غير المناسبة، التسخين غير المنتظم، التحميل غير الصحيح للدفعة، وإعدادات المعالجة غير المستقرة. يمكن أن تحدث هذه العوامل بشكل فردي أو في نفس الوقت.
أفضل طريقة لتشخيص المشكلة هي فحص جودة المواد الخام أولاً، ثم تقييم عملية النفخ والمعدات اللاحقة. توفر XFD آلات الفشار الصناعية وحلول الإنتاج للمصنعين الذين يحتاجون إلى أداء معالجة موثوق به بمستويات إنتاج أعلى. ومع ذلك، حتى الآلة المصممة جيداً تحتاج إلى حبات مناسبة ظروف تشغيل متحكم بها بشكل صحيح لتحقيق تمدد متسق.
يعني التمدد غير المنتظم للفشار أن الحبات المعالجة في ظل نفس ظروف الإنتاج لا تنتج نتائج نهائية متشابهة. بدلاً من تحقيق منتج متسق، قد تحتوي الدفعة على مزيج من الفشار الكبير المتمدد، والقطع الصغيرة الكثيفة، والأشكال غير المنتظمة، والحبات غير المنفوخة.
في التصنيع التجاري، يظهر التمدد غير المنتظم عادة بعدة طرق:
لن تكون لكل حبة نفس الشكل أو حجم التمدد تماماً. توجد اختلافات طبيعية بين الحبات الفردية. هدف الإنتاج هو الحفاظ على هذا التباين ضمن حدود الجودة المطلوبة للمنتج النهائي.
نادراً ما يحدث التباين في التمدد بسبب عامل واحد بمفرده. يجب على الشركات المصنعة مراعاة حالة الحبوب الخام والطريقة التي تعالجها بها المعدات.
تفاوت رطوبة الحبوب
تعتبر الرطوبة أمراً أساسياً لعملية فرقعة الفشار. يتحول الماء داخل الحبة إلى بخار أثناء التسخين، مما يخلق الضغط اللازم لتمزيق القشرة وتمدد النشا. إذا كانت نسبة الرطوبة منخفضة للغاية، فقد لا تولد بعض الحبوب ضغطاً كافياً لفرقعة صحيحة. وإذا كانت الرطوبة عالية جداً أو تختلف بشكل كبير داخل الدفعة الواحدة، فقد يصبح سلوك الفرقعة أقل قابلية للتنبؤ.
بالنسبة للعديد من أصناف الفشار التجاري، يُستخدم عادةً نطاق مرجعي يتراوح بين 13% و14.5% للرطوبة. ومع ذلك، يعتمد الهدف المناسب على صنف الحبة ومواصفات المورد. يجب ألا يفترض المصنعون أن كل صنف من الفشار أداؤه هو الأفضل عند نفس مستوى الرطوبة تماماً.
الاختلافات في حجم الحبوب وصنفها
يمكن أن يؤثر حجم الحبة، وشكلها، وصنفها، وتركيبها الفيزيائي على كيفية استجابة الحبوب للتسخين. عندما تحتوي الدفعة على أحجام حبوب متباينة بشكل ملحوظ، فقد يختلف انتقال الحرارة وسلوك الفرقعة. قد لا ينتج عن الإعداد الذي يعمل بشكل جيد مع صنف حبوب معين نفس النتائج مع صنف آخر.
يجب على الشركات المصنعة التحقق مما إذا كانت الشحنات الواردة تتطابق مع مواصفات الحبوب المتفق عليها. إذا قام مورد بتغيير الصنف أو الدرجة دون إبلاغ المصنع، فقد تحتاج إعدادات الإنتاج الحالية إلى مراجعة.
قشور الحبوب التالفة أو الضعيفة
تساعد القشرة الخارجية في الاحتفاظ بضغط البخار الداخلي أثناء التسخين. الحبوب التي بها تشققات، أو تلف جسدي، أو قشور ضعيفة قد تفقد الضغط قبل الوصول إلى الظروف المطلوبة للتمدد الطبيعي. يمكن أن ينتج عن ذلك فشار صغير، أو سيء التمدد، أو غير منتظم.
يمكن أن تؤدي المعالجة المفرطة، والنقل غير المناسب، وممارسات التخزين الضعيفة إلى زيادة عدد الحبوب التالفة. لذلك يجب أن يشمل فحص المواد الخام الحالة البدنية بالإضافة إلى قياس الرطوبة.
ظروف التخزين غير المناسبة
يمكن أن تمتص حبوب الفشار الرطوبة أو تفقدها أثناء التخزين. قد يؤدي التعرض لتغير الرطوبة، أو التكاثف، أو التعبئة الرطبة، أو التخزين غير المناسب لفترات طويلة إلى حدوث اختلافات بين الدفعات أو حتى داخل الدفعة نفسها.
عندما تتغير جودة التمدد فجأة بعد تسليم جديد، يجب على الشركات المصنعة مقارنة تاريخ التخزين وقراءات الرطوبة للحبوب الجديدة مع تلك الخاصة بالدفعات السابقة.
التسخين غير المتساوي داخل معدات التفجير
إذا لم يتم توزع الحرارة بشكل متسق، فقد تتلقى الحبوب كميات مختلفة من الطاقة الحرارية أثناء دورة التفجير. قد تنفجر بعضها مبكراً جداً، بينما قد لا يحصل البعض الآخر على تسخين كافٍ قبل انتهاء الدورة.
تشمل الأسباب المحتملة عدم استقرار التحكم في درجة الحرارة، أو مشاكل نظام التسخين، أو إعدادات التشغيل غير الصحيحة، أو التحميل غير المناسب للمعدات. يجب على المشغلين التحقق مما إذا كانت المشكلة تحدث في كل دفعة أو فقط عند معالجة نوع معين من الحبوب.
التحميل غير الصحيح للدفعة والتقليب
يمكن أن يؤدي تحميل عدد كبير جداً من الحبوب في غرفة التفجير إلى التأثير على نقل الحرارة وحركة الحبوب. إذا لم تتحرك الحبوب أو تتوزع بشكل صحيح أثناء المعالجة، فقد تتلقى بعضها تسخيناً أقل اتساقاً مقارنة بغيرها.
بالنسبة للمعدات التي تحتوي على نظام تقليب أو تحريك، يجب على المشغلين التحقق مما إذا كانت الآلية تعمل بشكل طبيعي وما إذا كانت كمية التحميل تتطابق مع ظروف التشغيل الموصى بها للآلة.
النهج الأكثر فعالية هو تجنب تغيير إعدادات متعددة للآلة في نفس الوقت. إذا قام المشغلون بتعديل الرطوبة ودرجة الحرارة كمية التحميل وقت الفرقعة معاً، يصبح من الصعب تحديد أي تغيير يؤدي بالفعل إلى تحسين النتيجة.
بدلاً من ذلك، يمكن للمصنعين اتباع عملية تشخيصية خطوة بخطوة.
تحقق من حالة الحبوب الخام أولاً.
خذ عينات ممثلة من مواقع مختلفة في الدفعة الواردة. تحقق من محطة الرطوبة، حجم الحبوب، التلف المرئي، والمواد الغريبة. قارن النتائج بمواصفات المورد والعمليات السابقة.
قم بتشغيل اختبار فرقعة لدفعة صغرة خاضعة للتحكم.
استخدم عينة حبوب ممثلة وحافظ على ثبات إعدادات الآلة. سجل وزن الحبوب الخام وقت الفرقعة كمية الحبوب غير المفرقعة ومظهر المنتج النهائي. يوفر هذا خط أساس لمقارنة الاختبارات اللاحقة.
افحص نظام التسخين.
تحقق مما إذا كانت الآلة تصل إلى ظروف التشغيل المطلوبة وتحافظ عليها. راجع قراءات درجات الحرارة أداء التسخين وأي تغيرات غير طبيعية أثناء الدورة. إذا ظهرت نفس المشكلة عبر دفعات حبوب مختلفة، فيجب التحقيق في أداء المعدات عن قرب.
راجع ظروف التحميل والتقليب.
تأكد من أن كمية الحبوب تقع ضمن النطاق الموصى به للآلة. تحقق مما إذا كانت الحبوب تتحرك وتسخن كما هو متوقع. ابحث عن أصوات غير طبيعية تقليب غير متسق أو مشاكل ميكانيكية قد تؤثر على المعالجة.
قارن النتائج بين الدفعات.
قم بمعالجة دفعة حبوب جيدة معروفة وقارنها بالدفعة التي تظهر تمدداً ضعيفاً. إذا أنتجت المادة الجيدة المعروفة نتائج متسقة تحت نفس إعدادات الآلة، فقد تكون المشكلة مرتبطة بالمادة الخام الجديدة. إذا أظهرت كلتا الدفعتين مشاكل مماثلة، فإن المعدات أو عملية التشغيل تستحق مزيداً من الفحص.
تساعد هذه المقارنة المصنعين على تحديد مصدر المشكلة دون إجراء تعديلات غيرจำเป็นة على خط الإنتاج بأكمله.
الفحص البصري مفيد، لكنه ليس كافياً لتشخيص مشاكل التمدد في مصنع تجاري. يجب على المصنعين تسجيل مؤشرات قابلة للقياس حتى يمكن مقارنة نتائج الإنتاج بموضوعية.
القياسات التالية مفيدة بشكل خاص:
على سبيل المثال، يمكن للمصنعين حساب معدل الحبوب غير المفرقعة باستخدام الصيغة التالية:
معدل الحبوب غير المفرقعة (%) = وزن الحبوب غير المفرقعة ÷ إجمالي وزن الحبوب الخام × 100
إذا استخدم الاختبار 10 كجم من الحبوب الخام وبقي 0.6 كجم بدون فرقعة، فإن معدل الحبوب غير المفرقعة هو 6%. هذا مثال توضيحي. للمقارنات الموثوقة، يجب على المصنعين استخدام نفس إجراءات أخذ العينات والوزن والفصل لكل اختبار.
يجب أيضاً قياس حجم التمدد باستخدام حاوية وطريقة تعبئة متسقتين. يجب على المشغلين تجنب مقارنة النتائج المقاسة بأحجام حاويات مختلفة أو إجراءات استقرار مختلفة.
هذا أحد أهم الأسئلة لمديري الإنتاج. استبدال المعدات أو تغيير إعدادات الآلة قبل تحديد السبب الفعلي يمكن أن يهدر الوقت والمال.
يمكن أن تساعد المقارنة التالية في تضييق نطاق المصدر المحتمل:
| المشكلة الملاحظة | السبب المحتمل | الفحص الموصى به |
|---|---|---|
| يتغير التمدد بعد تسليم جديد | رطوبة الحبات أو اختلافات الصنف | قارن مواصفات الرطوبة والحجم والمورد |
| معدل عالٍ للحبات غير المنبثقة عبر دفعات متعددة | ظروف التسخين أو إعدادات التشغيل غير المناسبة | راجع أداء التسخين ودورة الانبثاق |
| بعض الحبات أصغر بكثير من غيرها | حجم الحبات، تباين الرطوبة، أو التعرض غير المتساوي للحرارة | تحقق من عينات المواد الخام وحركة الحبات |
| النتائج تتغير بين ورديات الإنتاج | إعدادات تشغيل مختلفة أو ممارسات تحميل متنوعة | قارن سجلات المشغل وإعدادات الآلة |
| التمدد ضعيف حتى مع الحبات الموثوقة سابقاً | مشكلة في أداء المعدات أو العملية | افحص التسخين والتقليب وحالة الآلة |
هذه نقاط بداية تشخيصية وليست استنتاجات مطلقة. يمكن لعدة عوامل أن تنتج أعراضاً متشابهة. غالباً ما تكون المقارنة المضبطة بين المادة الخام المعروفة والدفعة المتضررة أكثر فائدة من الاعتماد على المظهر وحده.
تلعب معدات الفشار الصناعية دوراً هاماً في الحفاظ على ظروف معالجة قابلة للتكرار. يجب أن تتطابق الآلة المناسبة مع نوع الحبات، وحجم الدفعة، وطريقة التسخين، ومخرج الإنتاج المطلوب.
عند تقييم آلة فشار صناعية، يجب على المصنعين مراعاة ما يلي:
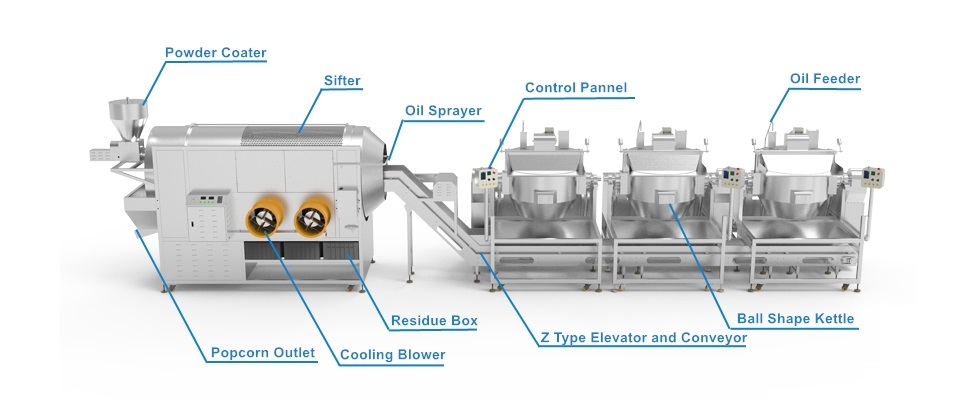
تقدم XFD معدات إنتاج الفشار الكهرومغناطيسي الصناعية للتطبيقات المصنعة. يمكن لخيارات خط الإنتاج الخاص بها دمج آلات الانبثاق مع معدات تغذية الزيت، النقل، التبريد، والطلاء. على سبيل المثال، يستخدم خط إنتاج وطلاء الفشار الصناعي XFD تقنية التسخين الكهرومغناطيسي ومدرج بسعة تقريبية تبلغ 60-80 كجم/ساعة للتكوين المحدد.
ينطبق هذا الرقم على النظام المشار إليه ولا ينبغي اعتباره مخرجاً لكل آلة من XFD. يعتمد الإنتاج الفعلي على التكوين المحدد، والمادة الخام، ومتطلبات المنتج، وظروف التشغيل.

يجب تحديد التمدد غير المتساوي في أقرب وقت ممكن، ويفضل أن يكون ذلك مباشرة بعد مرحلة الانبثاق. ومع ذلك، يجب على المصنعين أيضاً فحص العملية اللاحقة لأن التعامل السيئ مع المنتج يمكن أن يجعل مشكلة الجودة الحالية أكثر وضوحاً.
بعد الانبثاق، قد يحتوي الفشار على حبات غير منبثقة، وشظايا صغيرة، ومواد أخرى غير مرغوب فيها. إذا لم يتم فصل هذه المواد بشكل صحيح، فإنها يمكن أن تؤثر على مظهر واتساق المنتج النهائي.
يعد التبريد مهم أيضاً قبل المعالجة اللاحقة. قد يؤثر الفشار الذي يدخل مرحلة الطلاء بدرجة حرارة غير مناسبة على أداء الطلاء، اعتماداً على الوصفة وظروف العملية. تساعد مرحلة التبريد والترشيح المتوافقة بشكل صحيح في إعداد المنتج لمزيد من المعالجة.
تم تصميم آلة التبريد والترشيح ذات الأسطوانة الدوارة الخاصة بـ XFD لتبريد الفشار وفصل المواد الأصغر غير المرغوب فيها. يجب تقييم أداؤها وفقاً لمعدل الإنتاج الفعلي، وخصائص المنتج، ونتائج الفصل المطلوبة.
بالنسبة للشركات المصنعة التي تنتج الفشار المنكه، تتمثل الخطوة التالية في التحقق مما إذا كان نظام التغطية قادراً على التعامل مع الحجم الفعلي ووضع المنتجات المفجوعة. توفر ماكينات طلاء الفشار الصناعية من XFD industrial popcorn coating machines خيارات لتطبيقات النكهات والطلاء المختلفة.
من المهم أن نتذكر أن معدات التبريد والتصفية لا يمكنها تصحيح ضعف تمدد الحبات. تساعد هذه الآلات في إدارة المنتجات بعد عملية الفقع. لا يزال السبب الرئيسي للتمدد غير المنتظم بحاجة إلى المعالجة في مرحلة المواد الخام أو مرحلة الفقع.
بمجرد تحديد السبب، يجب على المصانع إنشاء روتين إنتاج وتفتيش قابل للتكرار. الهدف ليس ببساطة تصحيح دفعة واحدة سيئة، بل تقليل احتمالية حدوث نفس المشكلة مرة أخرى.
يمكن للممارسات التالية أن تساعد في تحسين الاتساق:
يجب على الشركات المصنعة أيضاً إنشاء سجلات إنتاج منفصلة لأصناف الحبوب المختلفة. هذا يسهل تحديد المواد الخام التي تتطلب إعدادات تشغيل مختلفة ويقلل من التجربة والخطأ غير الضروريين.
بالنسبة للشركات التي تخطط لإنشاء مصنع فشار جديد أو ترقية منشأة قائمة، يجب أن يأخذ اختيار المعدات في الاعتبار أكثر من السعة المقدرة للآلة. لن تقدم آلة الفقع ذات الإنتاج العالي فشاراً نهائياً متسقاً تلقائياً إذا لم يتم مطابقة تغذية المواد الخام، والتبريد، والطلاء، والتعبئة بشكل صحيح.
قبل اختيار خط الإنتاج، يجب على المشترين إعداد المعلومات التالية:
عند مناقشة مشروع مع XFD، فإن تقديم هذه التفاصيل يمكن أن يساعد المورد في تقييم تكوين الماكينة المناسب. وتتضمن مجموعة معدات XFD ماكينات فردية وحلول إنتاج متكاملة، مما يتيح للمصنعين مراعاة احتياجاتهم الإنتاجية الحالية بالإضافة إلى التوسع المستقبلي.
بالنسبة للمصانع التي تحتاجا إلى سير عمل كامل، يجب أن ينسق الترتيب المناسب بين عمليات الفرقعة، ونقل المواد، والتبريد، وإضافة النكهات، والتعبئة بدلاً من التعامل مع كل ماكينة كوحدة مستقلة. كما يمكنك استكشاف معدات تغليف الفشار الخاصة بـ XFD عند التخطيط للمرحلة النهائية من عملية الإنتاج.
ما هو السبب الأكثر شيوعًا للتمدد غير المنتظم للفشار؟
تعد الرطوبة غير المتناسقة في الحبوب أحد الأسباب المهمة، ولكن صنف الحبوب، وحجمها، وتلف القشرة، وظروف التخزين، واستقرار التسخين، والتحميل الخاطئ يمكن أن تؤثر أيضًا على التمدد. ويجب على المصنعين التحقق من جودة المواد الخام وأداء الماكينة قبل اتخاذ قرار بشأن الحل.
لماذا تفرقع بعض حبوب الفشار بينما يظل بعضها الآخر دون فرقعة في الدفعة نفسها؟
قد تحتوي الحبوب على مستويات رطوبة أو أحجام أو حالات قشرة أو تعرض للحرارة مختلفة. ويمكن أن تتسبب هذه الاختلافات في وصولها إلى ظروف الفرقعة المطلوبة في أوقات مختلفة. ويمكن أن يساعد أخذ عينات من الحبوب الخام ومراجعة دورة الفرقعة في تحديد السبب.
هل تؤثر رطوبة الحبوب على تمدد الفشار؟
نعم. تخلق الرطوبة الموجودة داخل الحبة ضغطًا بخاريًا أثناء التسخين. وقد تؤدي الرطوبة القليلة جدًا إلى تمدد ضعيف أو حبوب غير مفرقعة، بينما يمكن أن تجعل الرطوبة المفرطة أو غير المنتظمة أداء الفرقعة أقل قابلية للتنبؤ. ويجب تأكيد نطاق الرطوبة المناسب لصنف الحبوب المحدد.
كيف يمكن للمصنعين قياس اتساق تمدد الفشار؟
يمكن للمصنعين مقارنة حجم التمدد، ونسبة الحبوب غير المفرقعة، وتوزيع حجم الفشار النهائي، ونتائج الإنتاج من دفعة إلى أخرى. واستخدام طرق أخذ العينات والقياس نفسها يجعل هذه المؤشرات أكثر فائدة لمراقبة الجودة.
هل يمكن لزيادة درجة حرارة التسخين أن تحل مشكلة تمدد الفشار غير المنتظم؟
ليس بالضرورة. قد تؤدي زيادة درجة الحرارة دون تحديد السبب إلى الاحتراق أو المعالجة المفرطة. ويجب على المصنعين التحقق أولاً من رطوبة الحبوب، وكمية التحميل، وأداء التسخين، ووقت الفرقعة قبل إجراء تعديلات مدروسة.
هل يمكن لماكينة الفشار الصناعية القضاء على جميع الحبوب غير المفرقعة؟
لا. تعني الاختلافات الطبيعية في الحبوب وجودة المواد الخام أن بعض التفاوت قد يستمر. ويمكن لماكينة صناعية مناسبة، ومواد خام متناسقة، وظروف تشغيل مضبوطة بشكل صحيح أن تساعد في تقليل الحبوب غير المفرقعة، ولكن لا ينبغي افتراض القضاء عليها تمامًا.
لماذا يجب تبريد الفشار وتصفيته بعد الفرقعة؟
يساعد التبريد في إعداد الفشار للمعالجة اللاحقة، بينما تساعد التصفية في فصل الحبوب غير المفرقعة والشظايا الصغيرة وغيرها من المواد غير المرغوب فيها. وتحسن هذه الخطوات من مناولة المنتج وتساعد في الحفاظ على الاتساق قبل التغطية أو التغليف.
ما الذي يجب على المصنع فعله عندما تصبح جودة التمدد غير متناسقة فجأة؟
ابدأ بمقارنة دفعة المواد الخام الحالية بدفعة سابقة كانت موثوقة. تحقق من الرطوبة، وحجم الحبوب، والحالة الفيزيائية، ثم أجرِ اختبار فرقعة مدروسًا. وإذا أظهرت كلا الدفعتين مشكلات متشابهة، فافحص نظام التسخين، وكمية التحميل، وآلية التحريك، وإعدادات التشغيل.
ما هي المعلومات التي يجب على المشترين تقديمها عند طلب عرض سعر لماكينة الفشار الصناعية؟
يجب على المشترين تقديم الإنتاج المستهدف بالكجم/ساعة، وصنف الحبوب ومواصفاتها، ومنتجات الفشار المطلوبة، ومتطلبات التغطية، وتفضيلات الأتمتة، ومساحة المصنع، والإمداد الكهربائي. وتساعد هذه المعلومات المورد في التوصية بالمعدات التي تتوافق مع عملية الإنتاج الفعلية.
يُفضل حل مشكلة التمدد غير المنتظم للفشار من خلال تشخيص منهجي بدلاً من التعديلات المتكررة لإعدادات الماكينة. ومن خلال التحقق من جودة الحبوب، قياس الرطوبة، اختبار أداء الفرقعة، ومراجعة تشغيل المعدات، يمكن للمصنعين تحديد المصدر الرئيسي لعدم الاتساق وتقليل خسائر الإنتاج التي يمكن تجنبها.
بالنسبة للمصانع التي تخطط لتحسين اتساق الإنتاج أو توسيع طاقتها التصنيعية، تقدم XFD Popcorn ماكينات الفشار الصناعية وحلول المعدات المتكاملة لمتطلبات الإنتاج المختلفة. ويساعد التكوين الصحيح للمعدات، مقترنًا بمتطلبات المواد الخام المتناسقة والتحكم الفعال في العمليات، المصنعين على بناء عملية إنتاج فشار أكثر قابلية للتنبؤ.
 No.58 TongMing Road,TongAn District,XiaMen City,FuJian Province
 +86-592-5701935
إذا كنت مهتمًا بأي منتج من منتجات xfd ، فالرجاء ترك رسالة لنا ، وسوف نقوم بالرد عليك قريبًا.
حقوق النشر © 2012-2026 XFD XIAMEN MACHINERY TECHNOLOGY LTD..كل الحقوق محفوظة.
 العربية
 English
 Deutsch
 русский
 español
 português
 Nederlands
 हिंदी


